


Comprendre le moulage au sable : matériaux de moulage, procédé de moulage et contrôle de la qualité
Le moulage en sable est l'un des procédés de fonderie les plus utilisés pour la production de composants industriels sur mesure. Grâce à sa flexibilité, son rapport coût-efficacité et sa capacité à fabriquer des géométries complexes, il est couramment employé dans des secteurs tels que la construction mécanique, les équipements miniers, les machines agricoles, les composants automobiles et les équipements industriels.
Pour les pièces moulées sur mesure, la qualité des matériaux de moulage, la préparation du moule, le contrôle de la coulée et l'inspection après coulée ont tous une influence directe sur les performances du produit final.
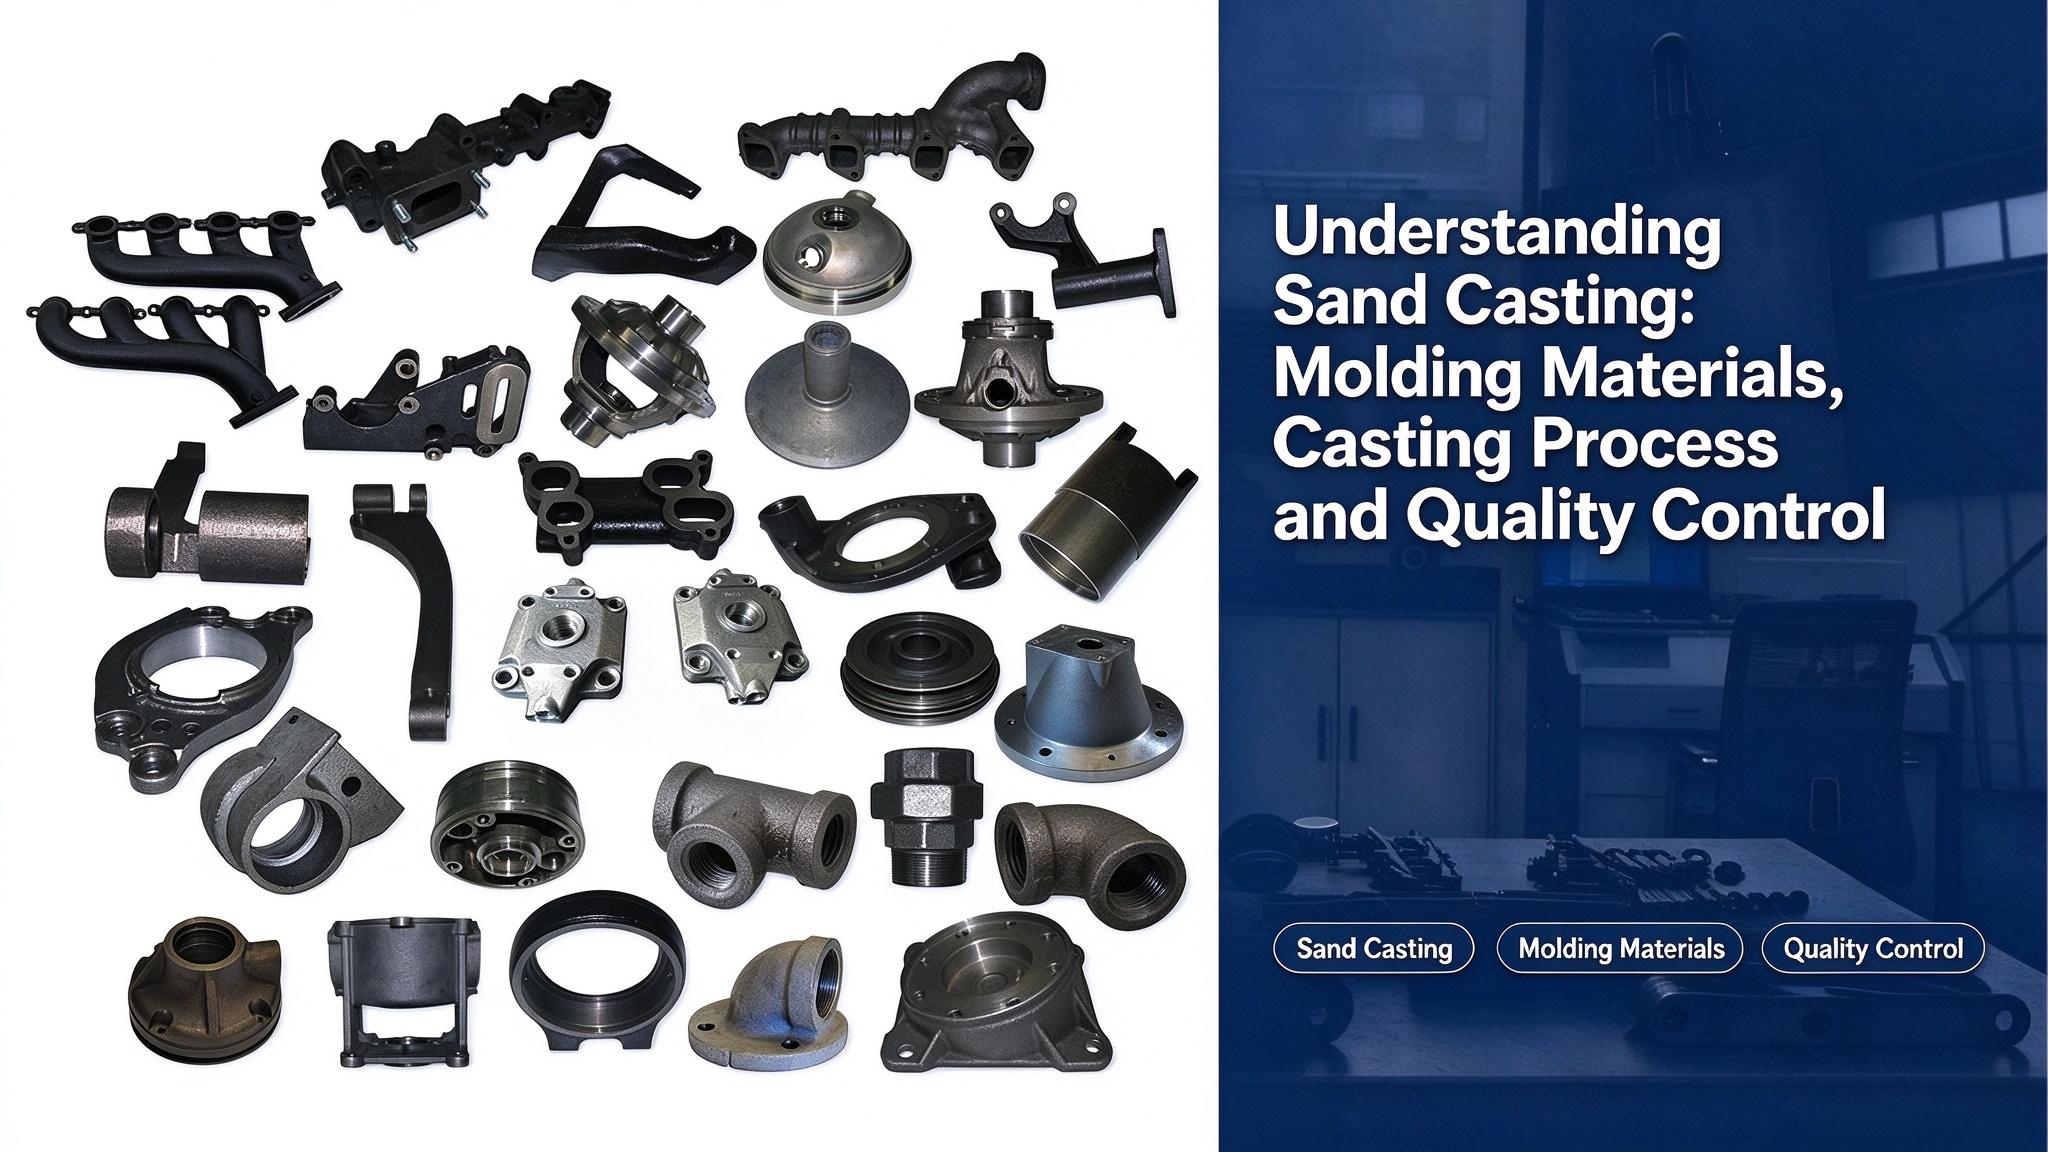
1. Matériaux de moulage utilisés en fonderie de sable
Les matériaux de moulage utilisés en fonderie au sable comprennent principalement le sable de moulage et le sable de noyautage. Ces matériaux servent à former la cavité dans laquelle le métal en fusion est versé et se solidifie pour prendre la forme souhaitée de la pièce.
Un système de sable de moulage typique se compose de plusieurs éléments clés :
- Sable : Le principal composant est le sable siliceux (SiO₂). Un sable de fonderie de haute qualité requiert généralement une teneur élevée en silice, généralement comprise entre 85 % et 97 %. Les particules de sable doivent présenter une forme adaptée et une granulométrie uniforme pour garantir un bon moulage. Pour la fonderie d’alliages haute température, des sables spéciaux tels que le sable de zircon, le sable de magnésie et le sable de chrome peuvent être utilisés en raison de leur résistance thermique supérieure.
- Liant : Le liant sert à agglomérer les particules de sable et à conférer au moule une résistance suffisante. Les liants courants comprennent des matériaux argileux tels que l’argile ordinaire et la bentonite.
- Eau : L'eau permet de combiner le sable et l'argile pour former un sable de moulage présentant une résistance et une perméabilité appropriées.
- Additifs : Des matériaux supplémentaires peuvent être ajoutés selon les exigences de la coulée. Par exemple, la poudre de charbon et l’huile lourde peuvent contribuer à réduire l’adhérence du sable, tandis que les copeaux de bois peuvent améliorer la compressibilité et la perméabilité aux gaz.
- Matériaux de revêtement : Des revêtements sont appliqués sur les surfaces des moules et des noyaux afin de réduire l’adhérence du sable et d’améliorer la qualité de surface des pièces moulées. Les revêtements en poudre de graphite sont couramment utilisés pour les composants en fonte, tandis que les revêtements en poudre de quartz peuvent être utilisés pour les pièces moulées en acier.
2. Propriétés importantes du sable de moulage
La qualité du sable de moulage influe directement sur celle des pièces moulées. Un sable de moulage de mauvaise qualité peut engendrer des défauts tels que la porosité gazeuse, les inclusions de sable et l'agglomération du sable. Un sable de moulage de haute qualité doit présenter les caractéristiques suivantes :
Perméabilité
La perméabilité désigne la capacité du sable de moulage à laisser s'échapper les gaz lors de la coulée. Lorsque le métal en fusion pénètre dans la cavité du moule, une grande quantité de gaz est générée. Si ces gaz ne peuvent être évacués efficacement, des défauts de moulage tels que des porosités et un remplissage incomplet peuvent apparaître. La perméabilité est influencée par la granulométrie du sable, sa teneur en argile, son taux d'humidité et le degré de compactage du moule.
Force
Le sable de moulage doit présenter une résistance suffisante pour garantir l'intégrité du moule lors du moulage, du transport et de la coulée. Cependant, une résistance excessive peut réduire la perméabilité et la compressibilité, ce qui peut également nuire à la qualité de la pièce moulée.
Résistance
La réfractarité est la capacité du sable de moulage à résister à des températures élevées sans fondre ni réagir avec le métal en fusion. Une teneur en silice plus élevée et des particules de sable plus grosses améliorent généralement la résistance à la chaleur et réduisent le risque d'adhérence du sable.
Plasticité
La plasticité permet au sable de moulage de se déformer sous l'effet d'une force extérieure tout en conservant sa forme après moulage. Une bonne plasticité contribue à la réalisation de cavités de moule précises et aux détails nets.
Rétractabilité
La compressibilité désigne la capacité du sable de moulage à se comprimer lors de la solidification du métal. Une bonne compressibilité contribue à réduire les contraintes internes et à prévenir les fissures après refroidissement de la pièce moulée. L'ajout de matériaux tels que des copeaux de bois peut améliorer cette propriété.
3. Structure d'un moule à sable
Un moule à sable complet se compose généralement de :
- Moule supérieur
- Moule inférieur
- Cœur
- cavité du moule
- Système de portail
La surface de contact entre les moules supérieur et inférieur est appelée ligne de joint. La cavité du moule est l'espace formé par les matériaux de moulage où le métal en fusion pénètre et se solidifie pour prendre la forme finale de la pièce moulée. Lors de la coulée, le métal en fusion s'écoule par le système d'alimentation dans la cavité, tandis que les gaz produits sont évacués par les canaux de ventilation.
4. Système de contrôle du débit et de la coulée
Le système d'alimentation est une série de canaux conçus pour guider le métal en fusion dans la cavité du moule.
Ses principales fonctions sont les suivantes :
- Assurer un flux de métal régulier et stable
- Empêcher les particules de scories et de sable de pénétrer dans la cavité
- Contrôle de la distribution de température
- Compensation du retrait lors du refroidissement et de la solidification
Un système de portail typique comprend :
- Tasse à verser
- Sprue
- Coureur
- Grille
- Rehausse
Une conception appropriée du système d'alimentation contribue à améliorer la qualité de la coulée et à réduire les défauts.
5. Fabrication de moules et de boîtes à noyaux
Les matériaux utilisés pour les moules et les boîtes à noyaux comprennent généralement le bois, le métal et le plastique, qui peuvent être choisis en fonction des exigences spécifiques du projet (telles que le volume du lot, la structure du produit et le processus de fabrication, etc.).
Pour la production à l'unité ou en petites séries, on utilise couramment des gabarits en bois et des boîtes à noyaux car ils sont économiques et flexibles.
Pour la production en série, on privilégie les modèles en métal ou en plastique en raison de leur durée de vie plus longue. L'outillage métallique peut généralement supporter des dizaines de milliers de cycles de production, tandis que les modèles en bois ont une durée de vie beaucoup plus courte.
6. Procédé de production par moulage au sable
Le procédé de moulage au sable de base comprend :
Préparation du modèle → Remplissage au sable → Application du sable de démoulage → Perçage des orifices d'évacuation → Préparation de l'orifice de coulée → Fermeture du moule → Démoulage → Sable Réparation des moules → Fusion de l'alliage → Coulée → Démoulage, nettoyage et inspection → Stockage
Après la coulée, les composants subissent généralement un nettoyage, un contrôle de surface et un contrôle dimensionnel afin de garantir leur conformité aux exigences du client.
Conclusion
Le moulage au sable demeure une méthode de fabrication importante pour les composants métalliques sur mesure en raison de sa flexibilité et de son adéquation aux structures complexes.
Pour les projets de fonderie industrielle, des facteurs tels que la qualité du sable de moulage, la conception du moule, les paramètres de coulée et les procédures d'inspection jouent tous un rôle important dans l'obtention de performances de coulée stables.

 Envoyez un courriel si vous avez besoin d'aide.