


了解砂型鑄造:造型材料、鑄造過程和品質控制
砂型鑄造是生產客製化工業零件最廣泛使用的金屬鑄造製程之一。由於其靈活性、成本效益以及能夠製造複雜幾何形狀,砂型鑄造廣泛應用於機械製造、礦山設備、農業機械、汽車零件和工業設備等行業。
對於客製化鑄件而言,模具材料的品質、模具準備、澆注控制和鑄後檢驗都會對最終產品的性能產生直接影響。
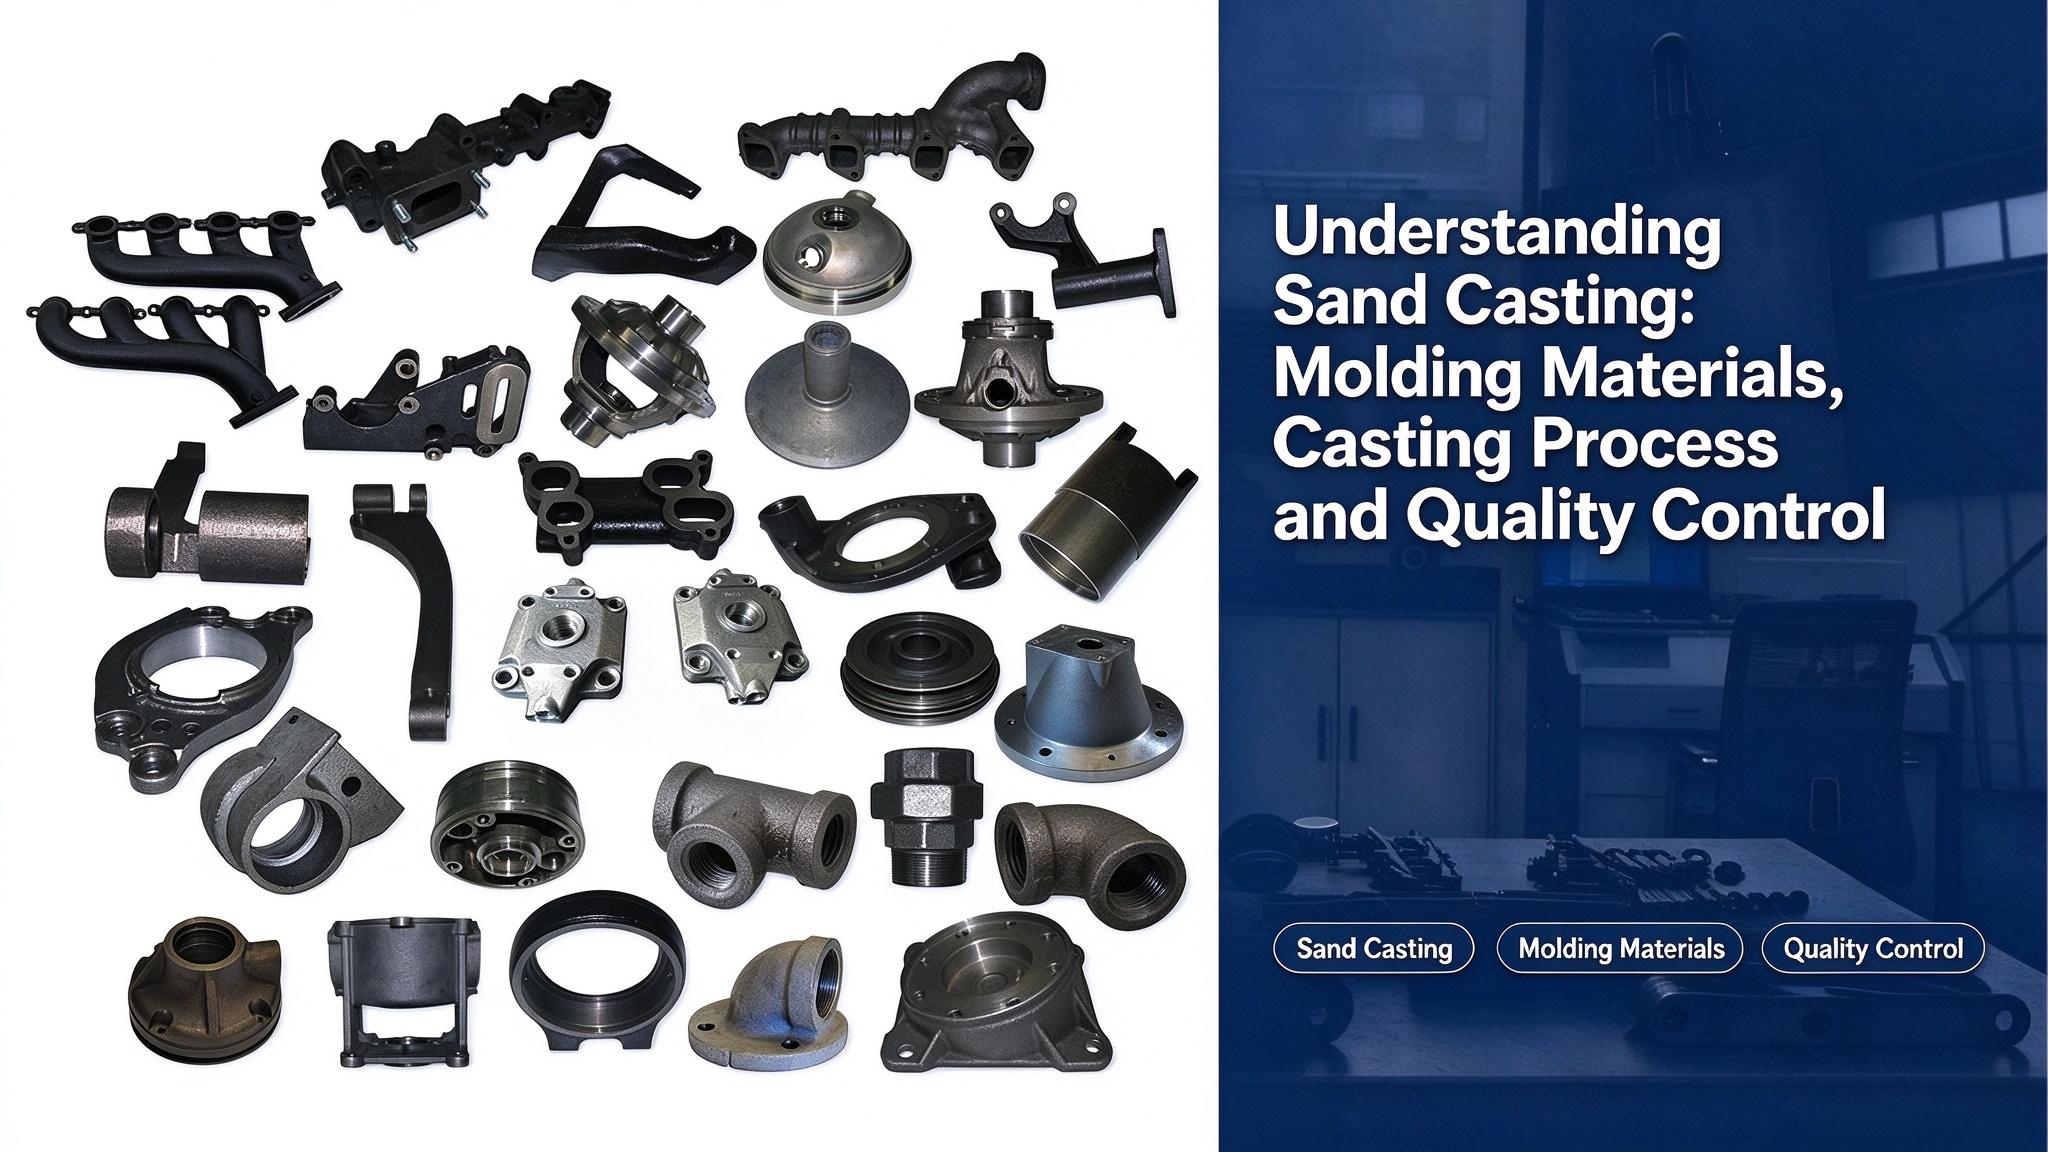
1. 砂型鑄造所使用的造型材料
砂型鑄造中使用的造型材料主要包括造型砂和芯砂。這些材料負責形成型腔,熔融金屬被澆注到型腔中,並凝固成所需形狀的零件。
典型的造型砂系統由以下幾個關鍵要素組成:
- 砂:主要成分為二氧化矽砂(SiO₂)。優質鑄造砂通常需要較高的二氧化矽含量,一般在85%至97%之間。砂粒應具有適當的形狀和均勻的粒徑,以確保良好的造型性能。對於高溫合金的鑄造,由於鋯砂、鎂砂和鉻砂等特殊砂型具有更高的耐熱性,因此可以選擇這些砂型。
- 黏合劑:黏合劑用於將砂粒黏合在一起,並提供足夠的模具強度。常用的黏合劑包括黏土材料,例如普通黏土和膨潤土。
- 水:水有助於將沙子和黏土混合,形成具有適當強度和滲透性的造型砂。
- 添加劑:可依鑄造要求添加其他材料。例如,煤粉和重油有助於減少砂的黏附性,而木屑可以改善砂的塌陷性和透氣性。
- 塗層材料:在模具和型芯表面塗覆塗層,以減少砂粒黏附並提高鑄件表面品質。石墨粉末塗層常用於鑄鐵部件,而石英粉末塗層則可用於鋼鑄件。
2. 造型砂的重要特性
造型砂的性能直接影響鑄件品質。劣質造型材料可能導致氣孔、夾砂和黏砂等缺陷。優質造型砂應具備以下特色:
滲透性
透氣性是指造型砂在澆注過程中允許氣體逸出的能力。當熔融金屬進入模腔時,會產生大量氣體。如果這些氣體不能有效排出,就會出現氣孔、充型不全等鑄件缺陷。透氣性受砂粒尺寸、黏土含量、水分含量和模具壓實度等因素的影響。
力量
造型砂必須具有足夠的強度,以在造型、運輸和澆注過程中保持模具的完整性。然而,強度過高會降低其透氣性和可塌陷性,對鑄件品質產生不利影響。
難治性
耐火性是指造型砂在高溫下不會融化或與熔融金屬反應的能力。較高的二氧化矽含量和較大的砂粒通常能提高耐熱性並降低砂粒黏附的風險。
可塑性
塑性使造型砂在外部作用力下變形,並在成型後保持其形狀。良好的塑性有助於形成細節清晰、精準度高的模腔。
可折疊性
可塌陷性是指造型砂在金屬凝固過程中被壓縮的能力。良好的可塌陷性有助於降低內應力,防止鑄件冷卻後破裂。添加木屑等材料可以改善此性能。
3. 砂型的結構
一套完整的砂型通常包括:
- 上模
- 下模
- 核
- 模腔
- 門控系統
上下模具的接觸面稱為分型線。模腔是由成型材料形成的空間,熔融金屬流入其中並凝固成最終鑄件形狀。澆注過程中,熔融金屬會經由澆注系統流入模腔,產生的氣體則會經由通風通道排出。
4. 澆注系統和澆注控制
澆注系統是一系列用來引導熔融金屬流入模腔的通道。
其主要功能包括:
- 確保金屬流動順暢穩定
- 防止爐渣和砂粒進入空腔
- 控制溫度分佈
- 補償冷卻和凝固過程中的收縮
典型的門禁系統包括:
- 傾倒杯
- 澆口
- 跑者
- 門
- 立管
合理的澆注系統設計有助於提高鑄件品質並減少缺陷。
5. 模具和型芯盒製造
模具和型芯盒使用的材料通常包括木材、金屬和塑料,可以根據特定項目要求(如批量、產品結構和製造工藝等)進行選擇。
對於單件或小批量生產,木製模型和芯盒因其經濟性和靈活性而被廣泛使用。
對於大量生產而言,金屬或塑膠模具因其使用壽命更長而更受歡迎。金屬模具通常可以承受數萬次的生產循環,而木製模具的使用壽命則短得多。
6. 砂型鑄造生產工藝
基本的砂型鑄造過程包括:
模具準備 → 砂型填充 → 分型砂噴塗 → 排氣孔製作 → 澆口準備 → 模具閉合 → 模具移除 → 砂型 模具修補→合金融化→澆注→落料、清洗與檢驗→儲存
鑄造完成後,零件通常需要清洗、表面檢查和尺寸檢查,以確保其符合客戶要求。
結論
由於其靈活性和對複雜結構的適用性,砂型鑄造仍然是客製化金屬零件的重要製造方法。
對於工業鑄造項目而言,造型砂品質、模具設計、澆注參數和檢驗程序等因素在實現穩定的鑄造性能方面都起著重要作用。

 如果您需要任何協助,請發送電子郵件。