


Comprendere la fusione in sabbia: materiali di stampaggio, processo di fusione e controllo qualità
La fusione in sabbia è uno dei processi di fusione dei metalli più diffusi per la produzione di componenti industriali personalizzati. Grazie alla sua flessibilità, economicità e capacità di realizzare geometrie complesse, la fusione in sabbia trova impiego in settori quali la produzione di macchinari, attrezzature minerarie, macchine agricole, componenti automobilistici e attrezzature industriali.
Nella realizzazione di fusioni personalizzate, la qualità dei materiali di stampaggio, la preparazione dello stampo, il controllo della colata e l'ispezione post-fusione influiscono direttamente sulle prestazioni del prodotto finale.
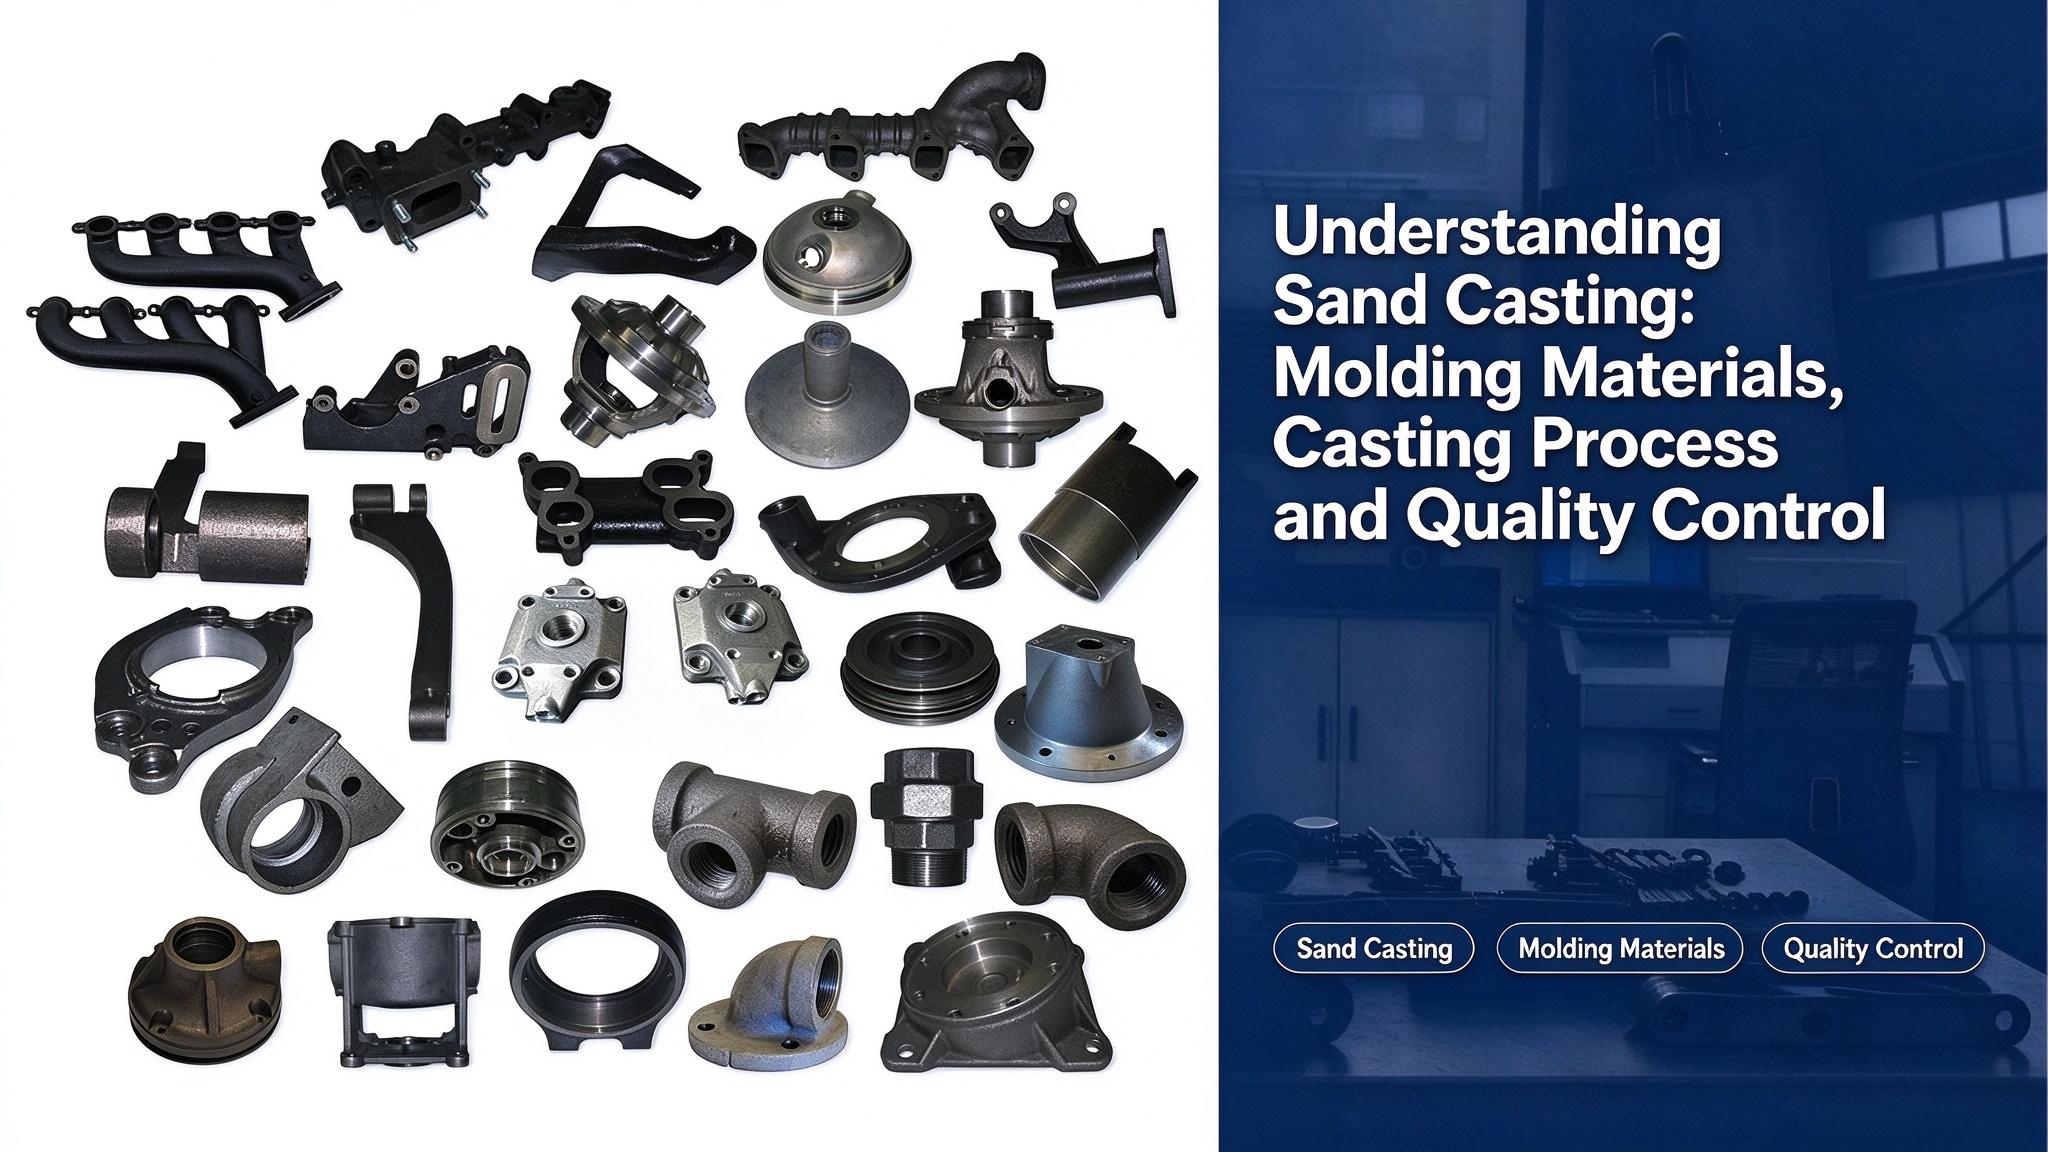
1. Materiali di formatura utilizzati nella fusione in sabbia
I materiali di formatura utilizzati nella fusione in sabbia includono principalmente sabbia di formatura e sabbia per anime. Questi materiali sono responsabili della formazione della cavità in cui il metallo fuso viene versato e solidificato nella forma desiderata del componente.
Un tipico sistema di sabbiatura per formatura è costituito da diversi elementi chiave:
- Sabbia: Il componente principale è la sabbia silicea (SiO₂). La sabbia da fonderia di alta qualità richiede solitamente un elevato contenuto di silice, generalmente compreso tra l'85% e il 97%. Le particelle di sabbia devono avere una forma adeguata e una granulometria uniforme per garantire una buona formatura. Per la fusione di leghe ad alta temperatura, si possono selezionare sabbie speciali come la sabbia di zircone, la sabbia di magnesia e la sabbia di cromo, grazie alla loro maggiore resistenza al calore.
- Legante: Il legante viene utilizzato per unire le particelle di sabbia e fornire una resistenza sufficiente allo stampo. I leganti più comuni includono materiali argillosi come l'argilla comune e la bentonite.
- Acqua: L'acqua aiuta a combinare la sabbia e l'argilla per formare sabbia da modellatura con resistenza e permeabilità adeguate.
- Additivi: È possibile aggiungere materiali supplementari in base alle esigenze di fusione. Ad esempio, la polvere di carbone e l'olio pesante possono contribuire a ridurre l'adesione della sabbia, mentre i trucioli di legno possono migliorare la collassabilità e la permeabilità ai gas.
- Materiali di rivestimento: I rivestimenti vengono applicati alle superfici degli stampi e delle anime per ridurre l'adesione della sabbia e migliorare la qualità della superficie di fusione. I rivestimenti in polvere di grafite sono comunemente utilizzati per i componenti in ghisa, mentre i rivestimenti in polvere di quarzo possono essere utilizzati per le fusioni in acciaio.
2. Proprietà importanti della sabbia da stampaggio
Le prestazioni della sabbia da fonderia influiscono direttamente sulla qualità della fusione. Materiali da fonderia di scarsa qualità possono causare difetti quali porosità gassosa, inclusioni di sabbia e adesione della sabbia. Una sabbia da fonderia di alta qualità dovrebbe possedere le seguenti caratteristiche:
Permeabilità
La permeabilità si riferisce alla capacità della sabbia da fonderia di consentire la fuoriuscita dei gas durante la colata. Quando il metallo fuso entra nella cavità dello stampo, si genera una grande quantità di gas. Se questi gas non possono essere espulsi efficacemente, possono verificarsi difetti di fusione come porosità e riempimento incompleto. La permeabilità è influenzata dalla granulometria della sabbia, dal contenuto di argilla, dal contenuto di umidità e dal livello di compattazione dello stampo.
Forza
La sabbia da fonderia deve possedere una resistenza sufficiente a mantenere l'integrità dello stampo durante la formatura, il trasporto e la colata. Tuttavia, una resistenza eccessiva può ridurre la permeabilità e la collassabilità, con conseguenze negative sulla qualità della fusione.
Refrattarietà
La refrattarietà è la capacità della sabbia da stampaggio di resistere alle alte temperature senza fondersi o reagire con il metallo fuso. Un maggiore contenuto di silice e particelle di sabbia di dimensioni maggiori generalmente migliorano la resistenza al calore e riducono il rischio di adesione della sabbia.
Plasticità
La plasticità permette alla sabbia da stampaggio di deformarsi sotto l'effetto di una forza esterna, mantenendo la sua forma anche dopo lo stampaggio. Una buona plasticità contribuisce a creare cavità dello stampo precise e ricche di dettagli.
ripiegabile
La collassabilità si riferisce alla capacità della sabbia di formatura di comprimersi durante la solidificazione del metallo. Una buona collassabilità contribuisce a ridurre le tensioni interne e previene la formazione di crepe dopo il raffreddamento del getto. L'aggiunta di materiali come trucioli di legno può migliorare questa proprietà.
3. Struttura di uno stampo di sabbia
Uno stampo di sabbia completo è generalmente composto da:
- stampo superiore
- stampo inferiore
- Nucleo
- cavità dello stampo
- Sistema di cancelli
La superficie di contatto tra lo stampo superiore e quello inferiore è chiamata linea di separazione. La cavità dello stampo è lo spazio formato dai materiali di stampaggio in cui il metallo fuso entra e si solidifica assumendo la forma finale del getto. Durante la colata, il metallo fuso fluisce attraverso il sistema di colata nella cavità, mentre i gas generati vengono espulsi attraverso canali di ventilazione.
4. Sistema di dosaggio e controllo del versamento
Il sistema di colata è costituito da una serie di canali progettati per convogliare il metallo fuso nella cavità dello stampo.
Le sue funzioni principali includono:
- Garantire un flusso di metallo fluido e stabile
- Impedire che scorie e particelle di sabbia entrino nella cavità
- Controllo della distribuzione della temperatura
- Compensazione del ritiro durante il raffreddamento e la solidificazione
Un tipico sistema di cancelli comprende:
- Tazza da versare
- Sprue
- Corridore
- Cancello
- Riser
Una corretta progettazione del sistema di colata contribuisce a migliorare la qualità della fusione e a ridurre i difetti.
5. Produzione di stampi e anime per casseforme
I materiali utilizzati per stampi e anime di stampaggio includono solitamente legno, metallo e plastica, la cui scelta dipende dalle specifiche esigenze del progetto (come il volume del lotto, la struttura del prodotto, il processo di produzione, ecc.).
Per la produzione di pezzi singoli o in piccole serie, si utilizzano comunemente modelli e anime in legno perché sono economici e versatili.
Per la produzione di massa, si preferiscono modelli in metallo o plastica grazie alla loro maggiore durata. Gli stampi in metallo possono in genere resistere a decine di migliaia di cicli di produzione, mentre quelli in legno hanno una durata molto più breve.
6. Processo di produzione mediante fusione in sabbia
Il processo base di fusione in sabbia comprende:
Preparazione del modello → Riempimento con sabbia → Applicazione della sabbia di separazione → Realizzazione del foro di sfiato → Preparazione del canale di colata → Chiusura dello stampo → Rimozione del modello → Sabbia Riparazione dello stampo → Fusione della lega → Colata → Scuotimento, pulizia e ispezione → Stoccaggio
Dopo la fusione, i componenti vengono solitamente sottoposti a pulizia, ispezione superficiale e controllo dimensionale per garantire che soddisfino i requisiti del cliente.
Conclusione
La fusione in sabbia rimane un metodo di produzione importante per i componenti metallici personalizzati grazie alla sua flessibilità e all'idoneità per strutture complesse.
Nei progetti di fusione industriale, fattori quali la qualità della sabbia di formatura, la progettazione dello stampo, i parametri di colata e le procedure di ispezione svolgono tutti un ruolo importante nel raggiungimento di prestazioni di fusione stabili.

 Invia un'e-mail se hai bisogno di aiuto