


Разуменне ліцця ў пясчаныя формы: матэрыялы для ліцця, працэс ліцця і кантроль якасці
Ліццё ў пясчаныя формы — адзін з найбольш распаўсюджаных працэсаў ліцця металу для вырабу прамысловых кампанентаў на заказ. Дзякуючы сваёй гнуткасці, эканамічнай эфектыўнасці і магчымасці вырабляць складаныя геаметрычныя формы, ліццё ў пясчаныя формы шырока ўжываецца ў такіх галінах, як машынабудаванне, горназдабыўное абсталяванне, сельскагаспадарчая тэхніка, аўтамабільныя кампаненты і прамысловае абсталяванне.
Для адлівак, вырабленых па індывідуальных заказах, якасць ліцейных матэрыялаў, падрыхтоўка формы, кантроль заліўкі і кантроль пасля адліўкі аказваюць непасрэдны ўплыў на характарыстыкі канчатковага прадукту.
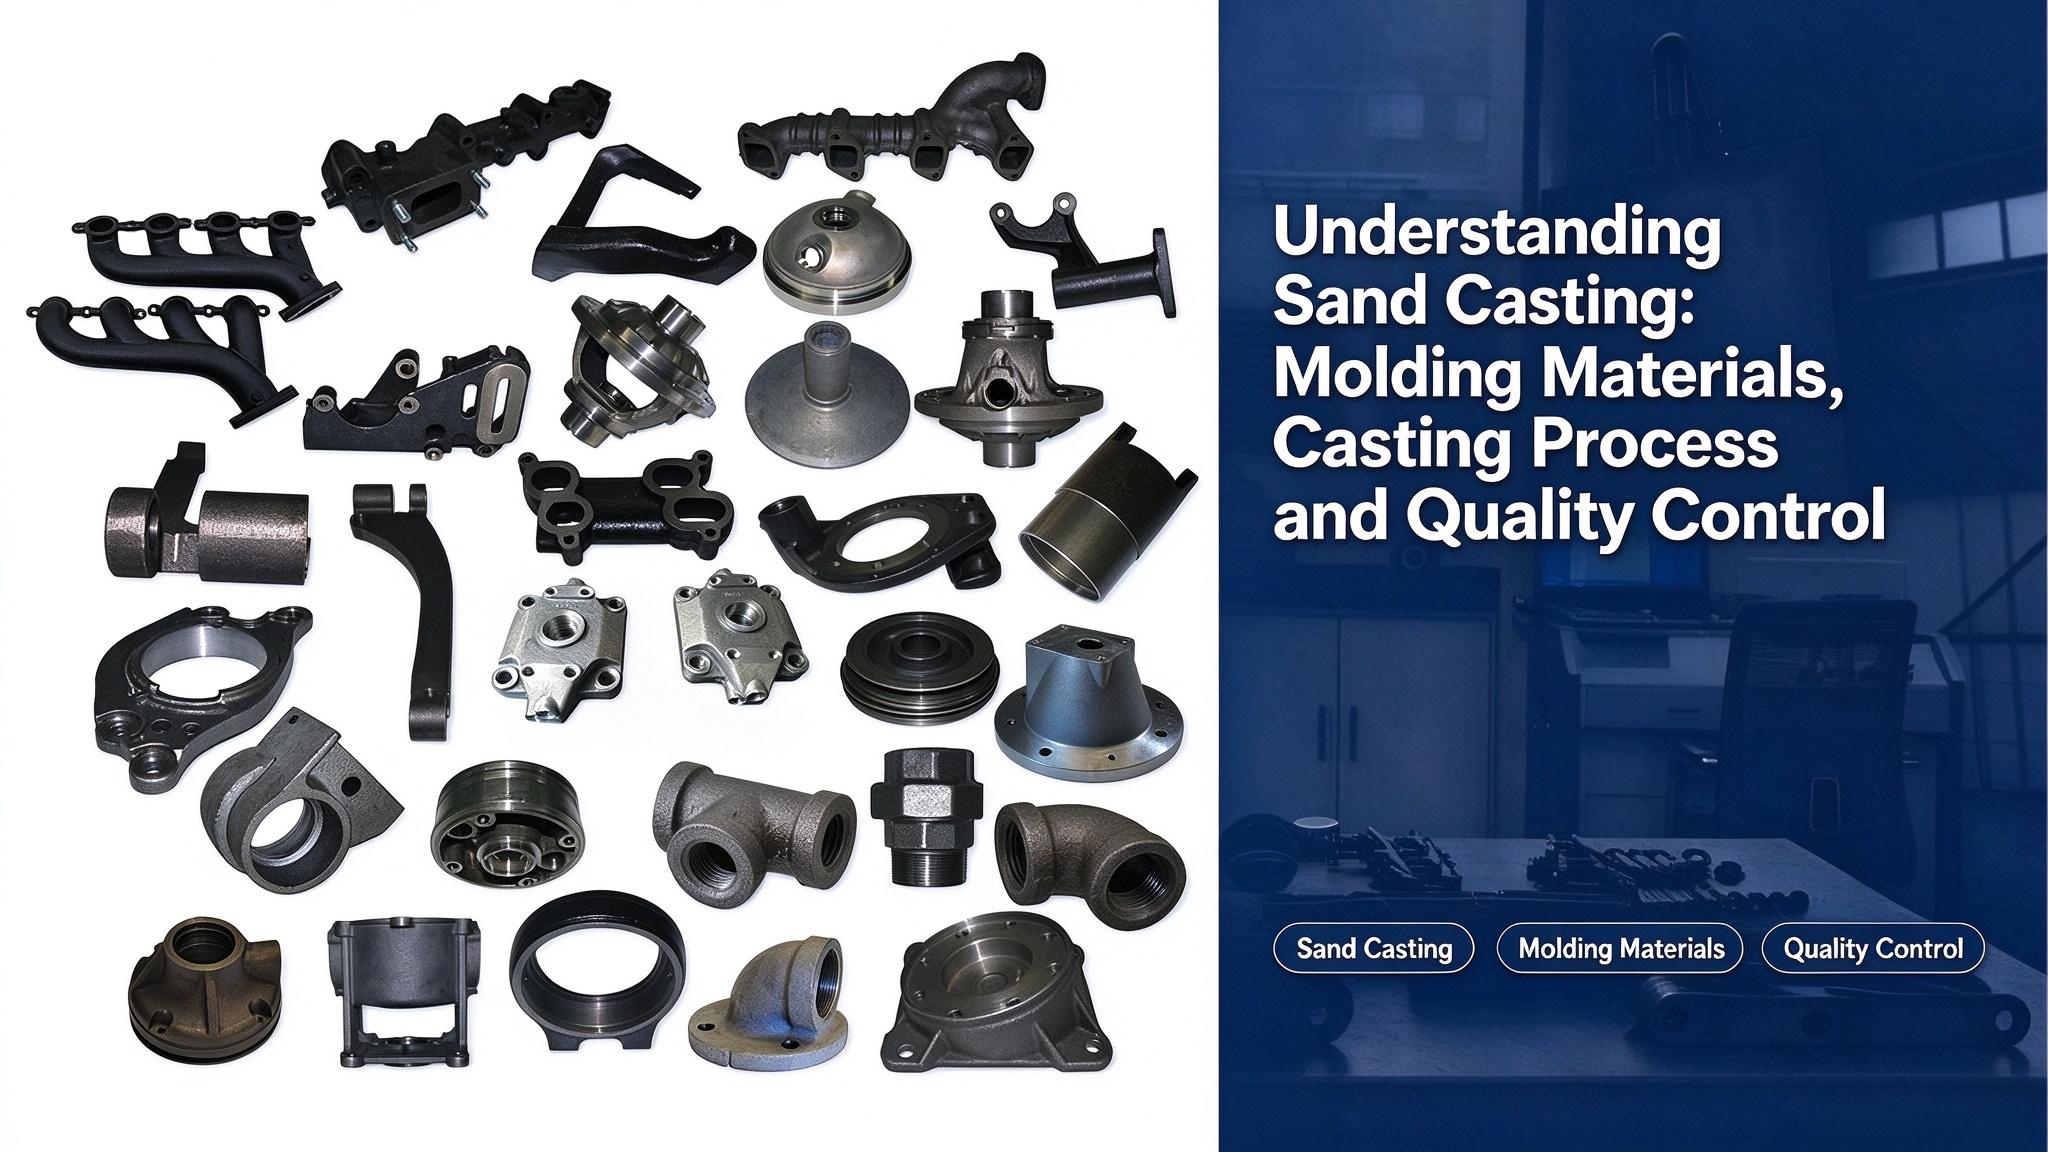
1. Ліццёвыя матэрыялы, якія выкарыстоўваюцца пры ліцці ў пясчаныя формы
Фармовачныя матэрыялы, якія выкарыстоўваюцца пры ліцці ў пясчаныя формы, у асноўным уключаюць фармовачны пясок і стрыжневы пясок. Гэтыя матэрыялы адказваюць за фарміраванне поласці, куды заліваецца расплаўлены метал і застывае ў патрэбнай форме дэталі.
Тыповая сістэма фармовачнай пяску складаецца з некалькіх ключавых элементаў:
- Пясок: асноўным кампанентам з'яўляецца кварцавы пясок (SiO₂). Высокаякасны ліцейны пясок звычайна патрабуе высокага ўтрымання крэмнію, звычайна ад 85% да 97%. Часцінкі пяску павінны мець адпаведную форму і аднастайны памер, каб забяспечыць добрыя характарыстыкі ліцця. Для ліцця тэмпературнастойкіх сплаваў можна выбраць спецыяльныя пяскі, такія як цырконіевы пясок, магнезіевы пясок і хромавы пясок, з-за іх больш высокай цеплаўстойлівасці.
- Звязальнае рэчыва: Звязальнае рэчыва выкарыстоўваецца для звязвання часціц пяску разам і забеспячэння дастатковай трываласці формы. Звычайныя звязальныя рэчывы ўключаюць гліністыя матэрыялы, такія як звычайная гліна і бентаніт.
- Вада: Вада дапамагае злучыць пясок і гліну, утвараючы фармовачны пясок з адпаведнай трываласцю і пранікальнасцю.
- Дабаўкі: У залежнасці ад патрабаванняў да адліўкі можна дадаваць дадатковыя матэрыялы. Напрыклад, вугальны парашок і цяжкая нафта могуць дапамагчы паменшыць адгезію пяску, а драўняная шчэпка можа палепшыць разбуральнасць і газапранікальнасць.
- Пакрыцці: Пакрыцці наносяцца на паверхні формаў і стрыжняў, каб паменшыць наліпанне пяску і палепшыць якасць паверхні адліўкі. Графітавыя парашковыя пакрыцці звычайна выкарыстоўваюцца для чыгунных кампанентаў, у той час як кварцавыя парашковыя пакрыцці могуць выкарыстоўвацца для сталёвых адлівак.
2. Важныя ўласцівасці фармовачнай суспензіі
Якасць фармовачнай суспензіі непасрэдна ўплывае на якасць адліўкі. Нізкая якасць фармовачных матэрыялаў можа выклікаць такія дэфекты, як газавая сітаватасць, уключэнні пяску і прыліпанне пяску. Высокаякасная фармовачная суспензія павінна мець наступныя характарыстыкі:
Пранікальнасць
Пранікальнасць адносіцца да здольнасці фармовачнай суспензіі прапускаць газы падчас залівання. Калі расплаўлены метал трапляе ў паражніну формы, утвараецца вялікая колькасць газу. Калі гэтыя газы не могуць быць эфектыўна выдалены, могуць узнікнуць дэфекты адліўкі, такія як пары і няпоўнае запаўненне. На пранікальнасць уплываюць памер часціц пяску, утрыманне гліны, вільготнасць і ўзровень ушчыльнення формы.
Сіла
Фармовачная сумесь павінна мець дастатковую трываласць, каб падтрымліваць цэласнасць формы падчас ліцця, транспарціроўкі і залівання. Аднак празмерная трываласць можа знізіць пранікальнасць і разбуральнасць, што таксама можа негатыўна паўплываць на якасць адліўкі.
Вогнеўстойлівасць
Вогнетрываласць — гэта здольнасць фармовачнай суспензіі вытрымліваць высокія тэмпературы без плаўлення і рэакцыі з расплаўленым металам. Больш высокае ўтрыманне крэмнезёму і буйнейшыя часціцы пяску звычайна паляпшаюць цеплаўстойлівасць і зніжаюць рызыку прыліпання пяску.
Пластычнасць
Пластычнасць дазваляе фармовачнай суспензіі дэфармавацца пад уздзеяннем знешніх сіл, захоўваючы пры гэтым сваю форму пасля фармавання. Добрая пластычнасць дапамагае ствараць дакладныя паражніны формы з выразнымі дэталямі.
Складальнасць
Згінальнасць адносіцца да здольнасці фармавальнай суспензіі сціскацца падчас зацвярдзення металу. Добрая згінальнасць дапамагае знізіць унутранае напружанне і прадухіляе расколіны пасля астывання адліўкі. Даданне такіх матэрыялаў, як драўняная стружка, можа палепшыць гэтую ўласцівасць.
3. Структура пясчанай формы
Поўная пясчаная форма звычайна складаецца з:
- Верхняя форма
- Ніжняя форма
- Ядро
- Паражніна цвілі
- Сістэма ліхтарыка
Паверхня кантакту паміж верхняй і ніжняй формамі называецца лініяй раздзялення. Паражніна формы — гэта прастора, утвораная ліцейнымі матэрыяламі, куды паступае расплаўлены метал і застывае, набываючы канчатковую форму адліўкі. Падчас залівання расплаўлены метал паступае праз літніковую сістэму ў паражніну, а ўтвораныя газы выходзяць праз вентыляцыйныя каналы.
4. Сістэма літыйнікаў і кантроль залівання
Літніковая сістэма — гэта серыя каналаў, прызначаных для накіравання расплаўленага металу ў паражніну формы.
Яго асноўныя функцыі ўключаюць:
- Забеспячэнне плыўнага і стабільнага патоку металу
- Прадухіленне траплення часціц шлаку і пяску ў поласць
- Кантроль размеркавання тэмпературы
- Кампенсацыя ўсаджвання падчас астуджэння і зацвярдзення
Тыповая сістэма засаўкі ўключае ў сябе:
- Кубак для налівання
- Літнік
- Бегун
- Брама
- Пад'ёмнік
Правільная канструкцыя літніка дапамагае палепшыць якасць адліўкі і паменшыць колькасць дэфектаў.
5. Вытворчасць прэс-формаў і стрыжневых скрынак
Матэрыялы, якія выкарыстоўваюцца для формаў і стрыжневых скрынь, звычайна ўключаюць дрэва, метал і пластык, якія можна выбраць у залежнасці ад канкрэтных патрабаванняў праекта (напрыклад, аб'ёму партыі, структуры прадукту, вытворчага працэсу і г.д.).
Для адзінкавай або дробнасерыйнай вытворчасці звычайна выкарыстоўваюцца драўляныя мадэлі і стрыжневыя скрыні, паколькі яны эканамічныя і гнуткія.
Для масавай вытворчасці перавага аддаецца металічным або пластыкавым мадэлям з-за іх больш працяглага тэрміну службы. Металічная аснастка звычайна вытрымлівае дзясяткі тысяч вытворчых цыклаў, у той час як драўляныя мадэлі маюць значна карацейшы тэрмін службы.
6. Працэс вытворчасці ліцця ў пясчаныя формы
Асноўны працэс ліцця ў пясчаныя формы ўключае ў сябе:
Падрыхтоўка шаблону → Запаўненне пяском → Нанясенне раздзяляльнага пяску → Выраб вентыляцыйных адтулін → Падрыхтоўка заліўной засаўкі → Закрыццё формы → Выдаленне шаблону → Пясок Латаванне формы → Плаўленне сплаву → Разліванне → Вытрасванне, ачыстка і праверка → Захоўванне
Пасля адліўкі кампаненты звычайна праходзяць ачыстку, кантроль паверхні і кантроль памераў, каб пераканацца, што яны адпавядаюць патрабаванням заказчыка.
Выснова
Ліццё ў пясчаныя формы застаецца важным метадам вытворчасці металічных кампанентаў на заказ дзякуючы сваёй гнуткасці і прыдатнасці для складаных канструкцый.
Для прамысловых ліцейных праектаў такія фактары, як якасць фармавальнай суспензіі, канструкцыя формы, параметры разліўкі і працэдуры кантролю, адыгрываюць важную ролю ў дасягненні стабільных характарыстык ліцця.

 Дашліце электронны ліст, калі вам патрэбна дапамога