


Razumevanje litja v pesek: materiali za kalupljenje, postopek litja in nadzor kakovosti
Litje v pesek je eden najpogosteje uporabljenih postopkov litja kovin za izdelavo industrijskih komponent po meri. Zaradi svoje fleksibilnosti, stroškovne učinkovitosti in možnosti izdelave kompleksnih geometrij se litje v pesek pogosto uporablja v panogah, kot so proizvodnja strojev, rudarska oprema, kmetijska mehanizacija, avtomobilske komponente in industrijska oprema.
Pri ulitkih po meri imajo kakovost materialov za kalupe, priprava kalupa, nadzor ulivanja in pregled po ulivanju neposreden vpliv na delovanje končnega izdelka.
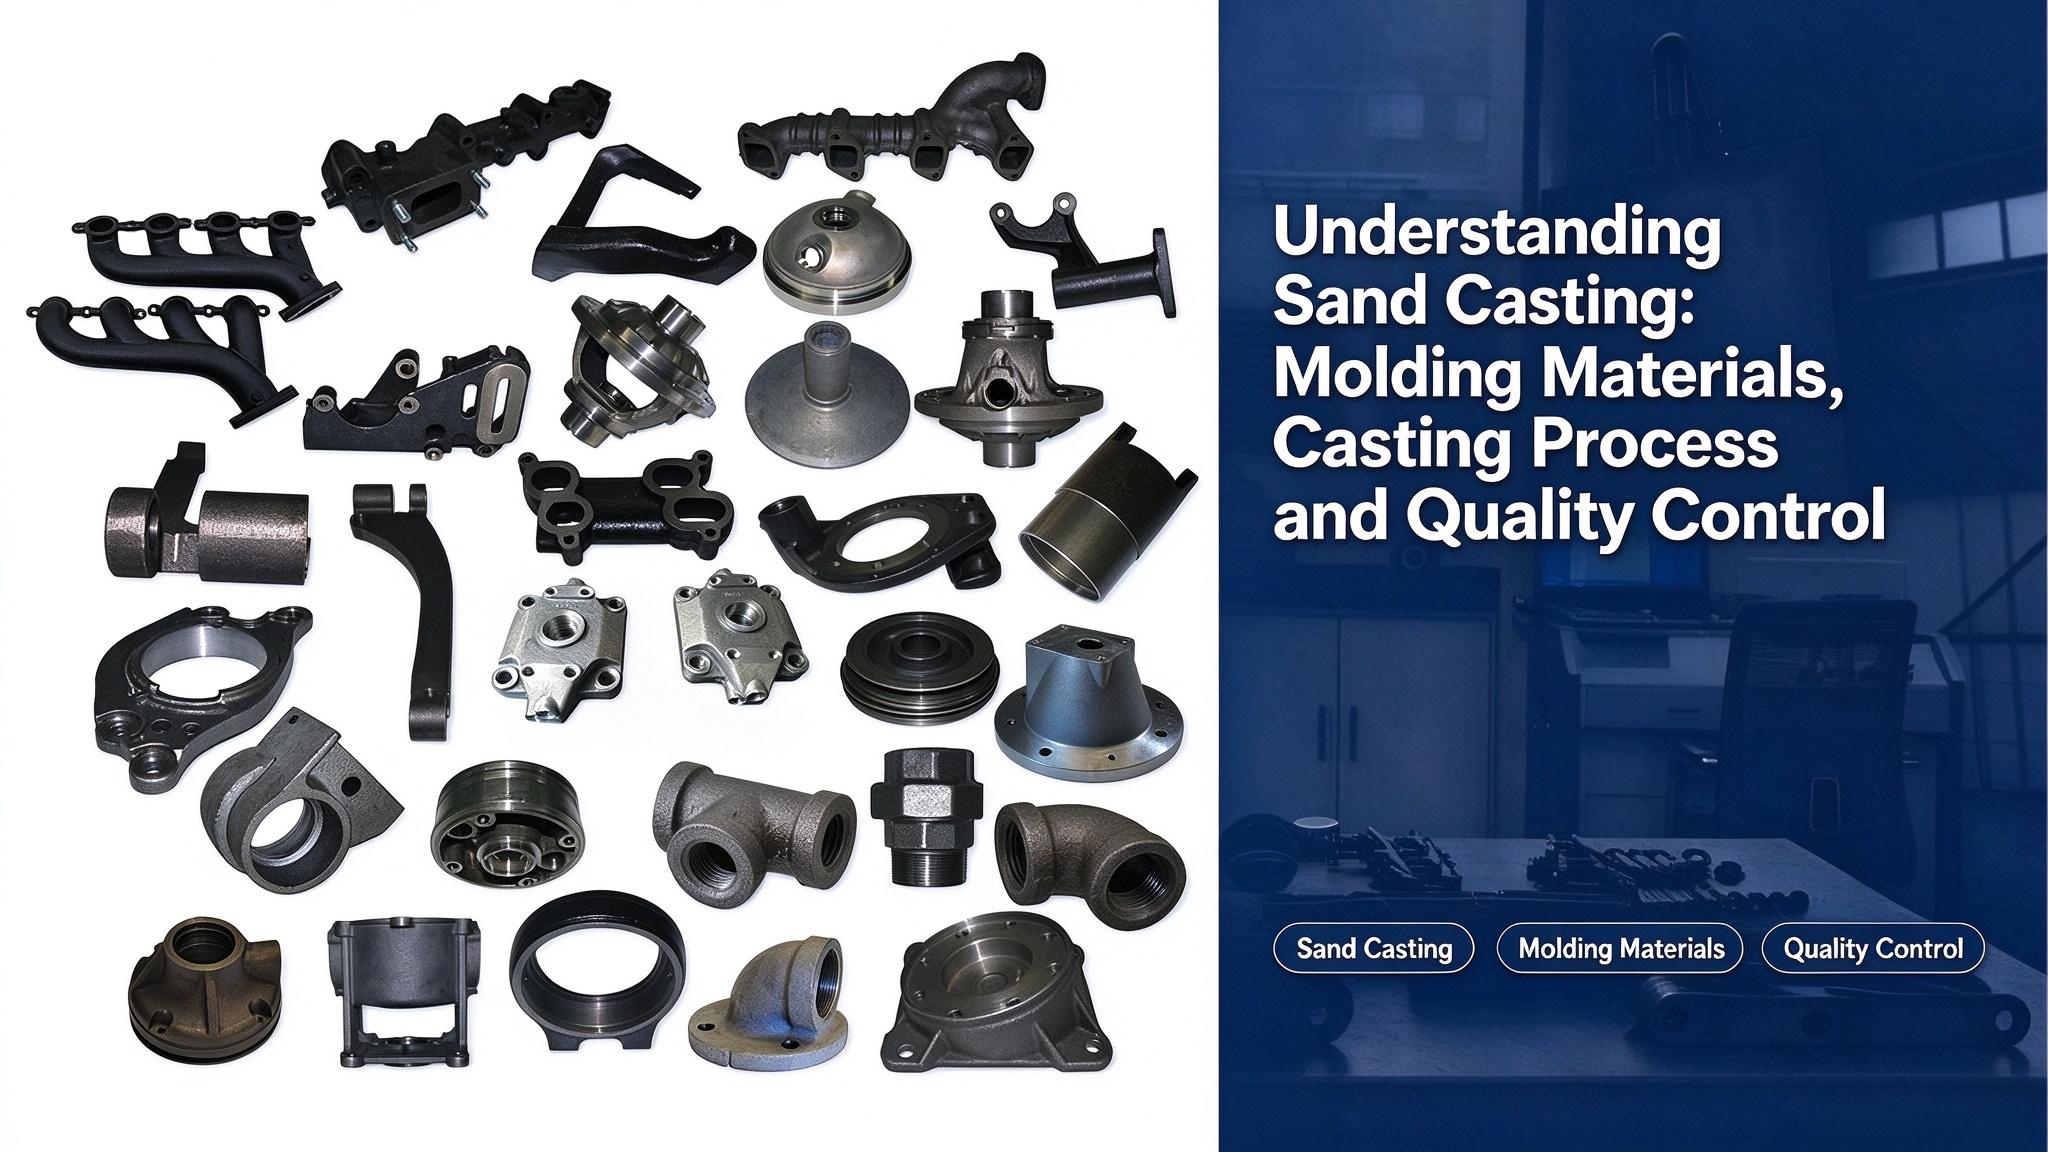
1. Materiali za brizganje, ki se uporabljajo pri litju v pesek
Materiali za litje v pesek, ki se uporabljajo pri litju v pesek, vključujejo predvsem pesek za litje in pesek za jedro. Ti materiali so odgovorni za oblikovanje votline, kamor se vlije staljena kovina, ki se strdi v zahtevano obliko komponente.
Tipičen sistem za oblikovanje s peskom je sestavljen iz več ključnih elementov:
- Pesek: Glavna sestavina je kremenčev pesek (SiO₂). Visokokakovosten livarski pesek običajno zahteva visoko vsebnost kremena, običajno med 85 % in 97 %. Delci peska morajo imeti ustrezno obliko in enakomerno velikost, da se zagotovi dobra učinkovitost oblikovanja. Za ulivanje visokotemperaturnih zlitin se lahko zaradi njihove večje toplotne odpornosti izberejo posebni peski, kot so cirkonov pesek, magnezijev pesek in kromov pesek.
- Vezivo: Vezivo se uporablja za vezavo delcev peska in zagotavljanje zadostne trdnosti kalupa. Med običajna veziva spadajo glineni materiali, kot sta navadna glina in bentonit.
- Voda: Voda pomaga združiti pesek in glino, da se tvori modelni pesek z ustrezno trdnostjo in prepustnostjo.
- Dodatki: Glede na zahteve glede ulivanja se lahko dodajo dodatni materiali. Na primer, premogov prah in težko olje lahko pomagata zmanjšati oprijem peska, medtem ko lahko lesni sekanci izboljšajo zložljivost in prepustnost plinov.
- Premazni materiali: Premazi se nanašajo na površine kalupov in jeder, da se zmanjša prijemanje peska in izboljša kakovost površine ulitkov. Grafitni prašni premazi se običajno uporabljajo za komponente iz litega železa, medtem ko se kremenčevi prašni premazi lahko uporabljajo za jeklene ulitke.
2. Pomembne lastnosti oblikovalnega peska
Učinkovitost brizgalnega peska neposredno vpliva na kakovost ulitka. Slabokakovostni brizgalni materiali lahko povzročijo napake, kot so poroznost plinov, vključki peska in lepljenje peska. Visokokakovosten brizgalni pesek mora imeti naslednje lastnosti:
Prepustnost
Prepustnost se nanaša na sposobnost formirnega peska, da med ulivanjem uhaja plinom. Ko staljena kovina vstopi v votlino kalupa, se ustvari velika količina plina. Če teh plinov ni mogoče učinkovito odvajati, se lahko pojavijo napake pri ulivanju, kot so pore in nepopolno polnjenje. Na prepustnost vplivajo velikost delcev peska, vsebnost gline, vsebnost vlage in stopnja zbitosti kalupa.
Moč
Kalupni pesek mora imeti zadostno trdnost, da ohrani celovitost kalupa med oblikovanjem, transportom in ulivanjem. Vendar pa lahko prekomerna trdnost zmanjša prepustnost in zložljivost, kar lahko negativno vpliva tudi na kakovost ulitka.
Odpornost
Ognjevzdržnost je sposobnost formirnega peska, da prenese visoke temperature, ne da bi se stopil ali reagiral s staljeno kovino. Višja vsebnost silicijevega dioksida in večji delci peska na splošno izboljšajo toplotno odpornost in zmanjšajo tveganje za oprijem peska.
Plastičnost
Plastičnost omogoča, da se formirni pesek pod vplivom zunanje sile deformira, hkrati pa ohrani svojo obliko po oblikovanju. Dobra plastičnost pomaga ustvariti natančne votline kalupa z jasnimi podrobnostmi.
Zložljivost
Zložljivost se nanaša na sposobnost kompresije kalupnega peska med strjevanjem kovine. Dobra zložljivost pomaga zmanjšati notranje napetosti in preprečuje razpoke po ohladitvi ulitka. Dodajanje materialov, kot so lesni sekanci, lahko izboljša to lastnost.
3. Struktura peščenega kalupa
Celoten peščeni kalup običajno sestavljajo:
- Zgornji kalup
- Spodnji kalup
- Jedro
- Votlina plesni
- Sistem za zapiranje vrat
Kontaktna površina med zgornjim in spodnjim kalupom se imenuje ločilna črta. Kalupna votlina je prostor, ki ga tvorijo kalupni materiali, kamor vstopa staljena kovina in se strdi v končno obliko ulitka. Med ulivanjem staljena kovina teče skozi sistem dovodov v votlino, medtem ko se nastali plini sproščajo skozi prezračevalne kanale.
4. Sistem za zapiranje in nadzor izlivanja
Sistem za dovajanje je vrsta kanalov, namenjenih vodenju staljene kovine v votlino kalupa.
Njegove glavne funkcije vključujejo:
- Zagotavljanje nemotenega in stabilnega pretoka kovine
- Preprečevanje vdora žlindre in delcev peska v votlino
- Nadzor porazdelitve temperature
- Kompenzacija krčenja med hlajenjem in strjevanjem
Tipičen sistem zapiranja vključuje:
- Skodelica za nalivanje
- Sprue
- Tekač
- Vrata
- Dvigalo
Pravilna zasnova ulitka pomaga izboljšati kakovost ulitka in zmanjšati napake.
5. Izdelava kalupov in jedrnih škatel
Materiali, ki se uporabljajo za kalupe in jedrne škatle, običajno vključujejo les, kovino in plastiko, ki jih je mogoče izbrati glede na specifične zahteve projekta (kot so količina serije, struktura izdelka in proizvodni proces itd.).
Za posamezno ali maloserijsko proizvodnjo se pogosto uporabljajo leseni modeli in jedrniki, ker so ekonomični in prilagodljivi.
Za masovno proizvodnjo so zaradi daljše življenjske dobe prednostnejši kovinski ali plastični modeli. Kovinsko orodje običajno prenese več deset tisoč proizvodnih ciklov, medtem ko imajo leseni modeli veliko krajšo življenjsko dobo.
6. Proizvodni proces litja v pesek
Osnovni postopek litja v pesek vključuje:
Priprava modela → Polnjenje s peskom → Nanos ločilnega peska → Izdelava prezračevalnih odprtin → Priprava ulivnih vrat → Zapiranje kalupa → Odstranjevanje modela → Peskanje Krpanje kalupov → Taljenje zlitin → Izlivanje → Stresanje, čiščenje in pregled → Skladiščenje
Po ulivanju se komponente običajno očistijo, pregledajo površje in dimenzije, da se zagotovi, da ustrezajo zahtevam strank.
Zaključek
Litje v pesek ostaja pomembna metoda izdelave kovinskih komponent po meri zaradi svoje fleksibilnosti in primernosti za kompleksne strukture.
Pri industrijskih livarskih projektih imajo dejavniki, kot so kakovost kalupnega peska, zasnova kalupa, parametri ulivanja in postopki pregledovanja, pomembno vlogo pri doseganju stabilne učinkovitosti ulivanja.

 Pošljite e-pošto, če potrebujete pomoč