


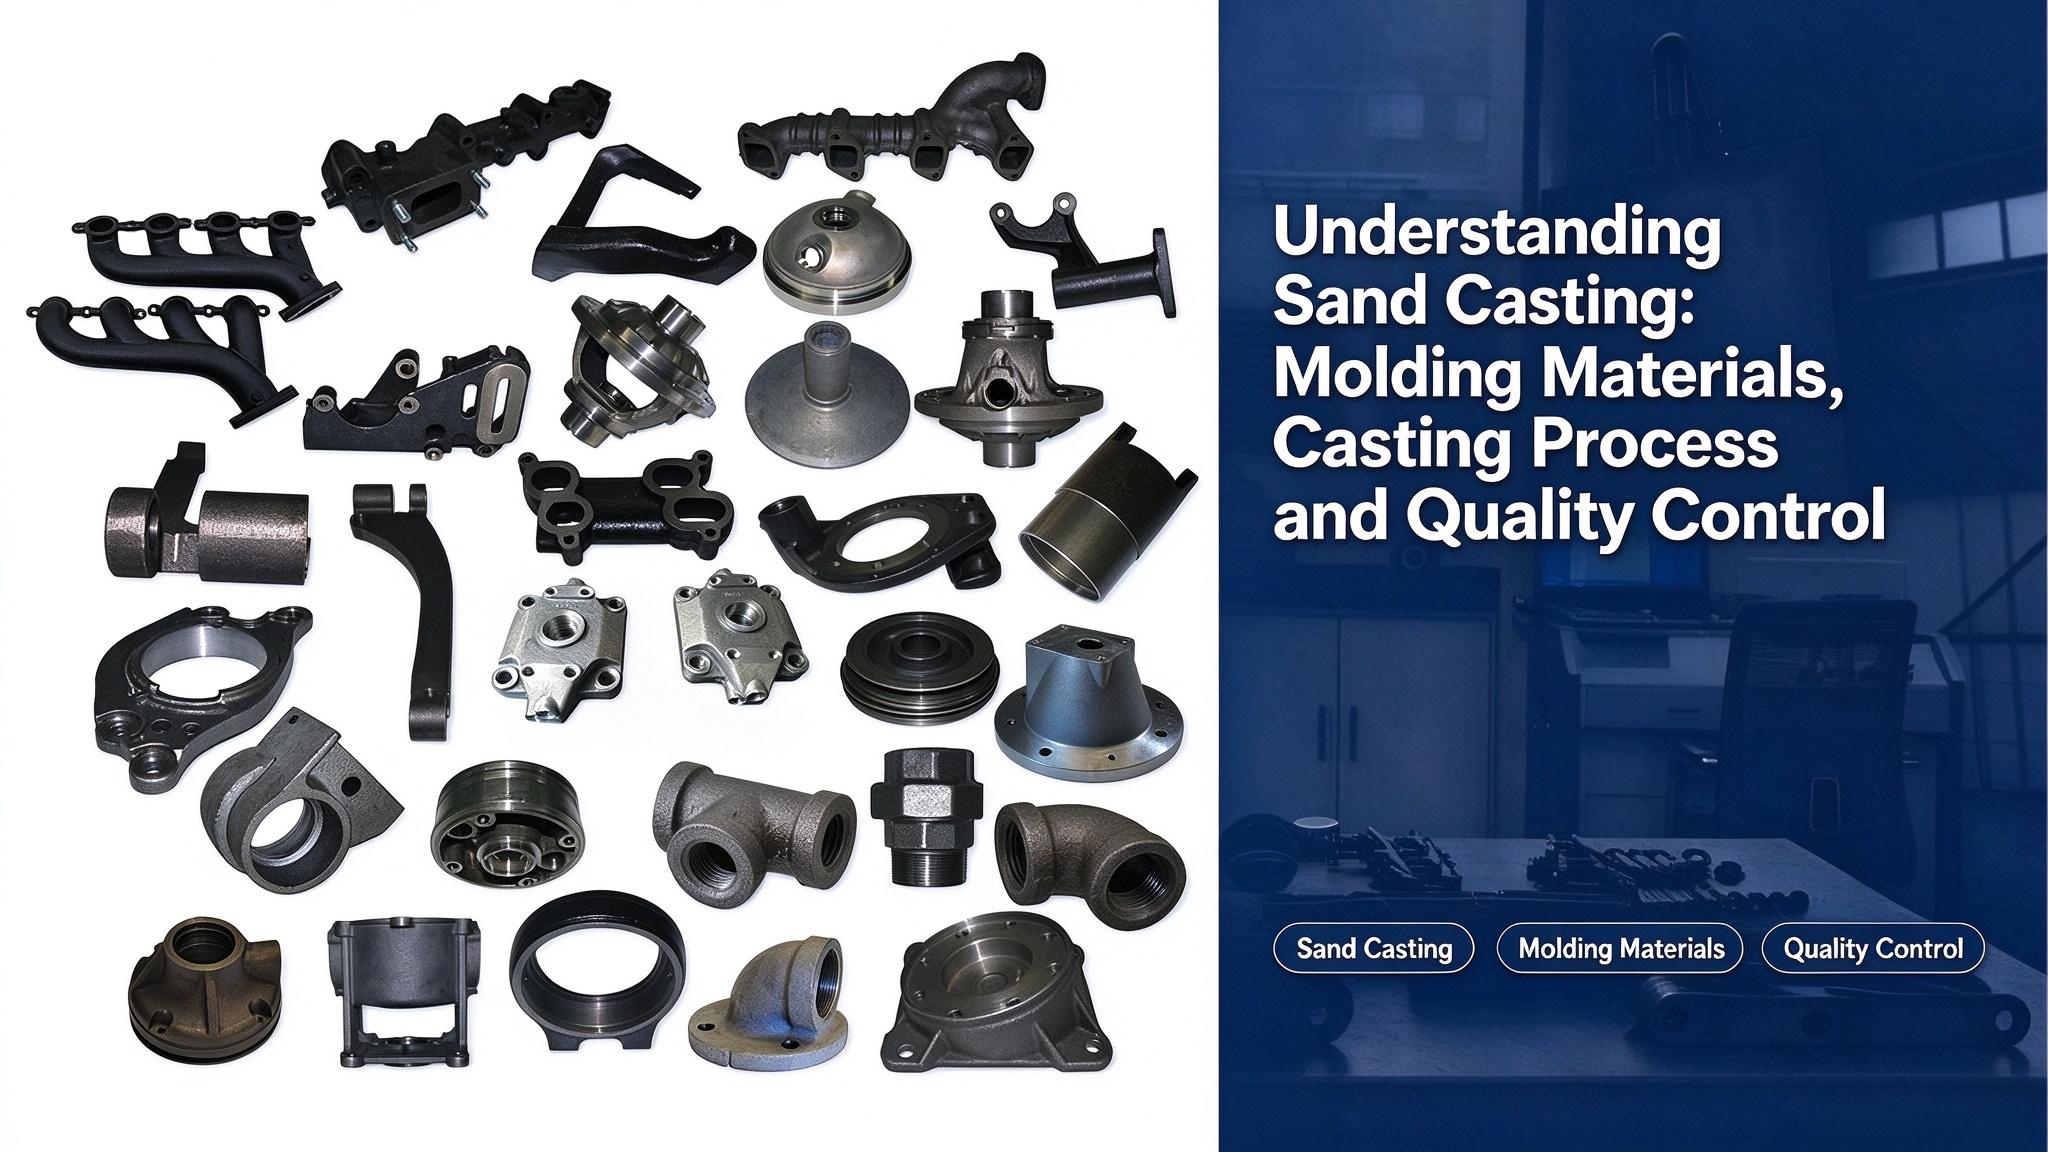
Понимание процесса литья в песчаные формы: формовочные материалы, сам процесс литья и контроль качества.
Литье в песчаные формы — один из наиболее распространенных процессов литья металлов для производства промышленных компонентов по индивидуальному заказу. Благодаря своей гибкости, экономичности и возможности изготовления сложных геометрических форм, литье в песчаные формы широко применяется в таких отраслях, как машиностроение, горнодобывающая промышленность, сельскохозяйственная техника, автомобильные компоненты и промышленное оборудование.
При изготовлении отливок по индивидуальному заказу качество формовочных материалов, подготовка формы, контроль процесса заливки и послелитьевая проверка оказывают прямое влияние на характеристики конечного продукта.
1. Формовочные материалы, используемые при литье в песчаные формы.
В литье в песчаные формы в качестве формовочных материалов используются, главным образом, формовочный песок и стержневой песок. Эти материалы отвечают за формирование полости, в которую заливается расплавленный металл, и где он затвердевает, приобретая необходимую форму детали.
Типичная система формовочного песка состоит из нескольких ключевых элементов:
- Песок: Основной компонент — кварцевый песок (SiO₂). Высококачественный литейный песок обычно требует высокого содержания кремнезема, как правило, от 85% до 97%. Частицы песка должны иметь подходящую форму и однородный размер для обеспечения хороших формовочных свойств. Для литья высокотемпературных сплавов могут быть выбраны специальные пески, такие как циркониевый песок, магнезиальный песок и хромовый песок, благодаря их более высокой термостойкости.
- Связующее вещество: Связующее вещество используется для соединения частиц песка и обеспечения достаточной прочности формы. К распространенным связующим веществам относятся глинистые материалы, такие как обычная глина и бентонит.
- Вода: Вода помогает соединить песок и глину, образуя формовочный песок с подходящей прочностью и проницаемостью.
- Добавки: В зависимости от требований к литью могут добавляться дополнительные материалы. Например, угольная пыль и тяжелая нефть могут помочь уменьшить адгезию песка, а древесная щепа может улучшить пластичность и газопроницаемость.
- Материалы для покрытий: Покрытия наносятся на поверхности форм и стержней для уменьшения прилипания песка и улучшения качества поверхности отливок. Графитовые порошковые покрытия обычно используются для чугунных компонентов, а кварцевые порошковые покрытия могут применяться для стальных отливок.
2. Важные свойства формовочного песка
Характеристики формовочного песка напрямую влияют на качество отливки. Некачественные формовочные материалы могут вызывать такие дефекты, как газовая пористость, включения песка и прилипание песка. Высококачественный формовочный песок должен обладать следующими характеристиками:
Проницаемость
Проницаемость относится к способности формовочного песка пропускать газы во время заливки. Когда расплавленный металл попадает в полость формы, образуется большое количество газа. Если эти газы не могут эффективно выводиться, могут возникнуть дефекты литья, такие как поры и неполное заполнение. На проницаемость влияют размер частиц песка, содержание глины, влажность и степень уплотнения формы.
Сила
Формовочный песок должен обладать достаточной прочностью, чтобы сохранять целостность формы во время формования, транспортировки и заливки. Однако чрезмерная прочность может снизить проницаемость и склонность к обрушению, что также может негативно сказаться на качестве отливки.
Рефрактерность
Огнеупорность — это способность формовочного песка выдерживать высокие температуры, не плавясь и не вступая в реакцию с расплавленным металлом. Более высокое содержание кремнезема и более крупные частицы песка, как правило, улучшают термостойкость и снижают риск прилипания песка.
Пластичность
Пластичность позволяет формовочному песку деформироваться под воздействием внешней силы, сохраняя при этом свою форму после формования. Хорошая пластичность помогает создавать точные полости форм с четкими деталями.
Складная способность
Сжимаемость относится к способности формовочного песка сжиматься во время затвердевания металла. Хорошая сжимаемость помогает снизить внутренние напряжения и предотвратить растрескивание после охлаждения отливки. Добавление таких материалов, как древесная щепа, может улучшить это свойство.
3. Структура песчаной отливки
В комплект песчаной формы обычно входят:
- Верхняя форма
- Нижняя форма
- Основной
- Полость формы
- Система ворот
Контактная поверхность между верхней и нижней формами называется линией разъема. Полость формы — это пространство, образованное формовочными материалами, куда расплавленный металл поступает и затвердевает, принимая окончательную форму отливки. Во время заливки расплавленный металл протекает через литниковую систему в полость, а образующиеся газы отводятся через вентиляционные каналы.
4. Система литниковых каналов и контроль процесса заливки.
Литниковая система представляет собой систему каналов, предназначенных для направления расплавленного металла в полость формы.
К его основным функциям относятся:
- Обеспечение плавного и стабильного потока металла.
- Предотвращение попадания частиц шлака и песка в полость
- Контроль распределения температуры
- Компенсация усадки при охлаждении и затвердевании
Типичная система управления воротами включает в себя:
- Чашка для переливания
- Литник
- Бегун
- Ворота
- Райзер
Правильная конструкция литниковой системы помогает улучшить качество литья и уменьшить количество дефектов.
5. Изготовление пресс-форм и стержневых коробок
В качестве материалов для форм и стержневых коробок обычно используются дерево, металл и пластик, выбор которых может зависеть от конкретных требований проекта (таких как объем партии, структура изделия, производственный процесс и т. д.).
Для серийного или мелкосерийного производства обычно используются деревянные шаблоны и заготовки, поскольку они экономичны и универсальны.
Для массового производства предпочтение отдается металлическим или пластиковым моделям из-за их более длительного срока службы. Металлическая оснастка, как правило, выдерживает десятки тысяч производственных циклов, в то время как деревянные модели имеют гораздо меньший срок службы.
6. Процесс производства методом литья в песчаные формы
Основной процесс литья в песчаные формы включает в себя:
Подготовка модели → Заполнение песком → Нанесение разделительного песка → Изготовление вентиляционного отверстия → Подготовка литниковой системы → Закрытие формы → Извлечение модели → Заполнение песком Заделка дефектов формы → Плавка сплава → Заливка → Встряхивание, очистка и осмотр → Хранение
После литья детали обычно проходят очистку, осмотр поверхности и проверку размеров, чтобы убедиться в их соответствии требованиям заказчика.
Заключение
Литье в песчаные формы остается важным методом производства металлических компонентов по индивидуальному заказу благодаря своей гибкости и пригодности для сложных конструкций.
В промышленных проектах по литью такие факторы, как качество формовочного песка, конструкция формы, параметры заливки и процедуры контроля, играют важную роль в обеспечении стабильных характеристик литья.

 Отправьте электронное письмо, если вам нужна помощь.