


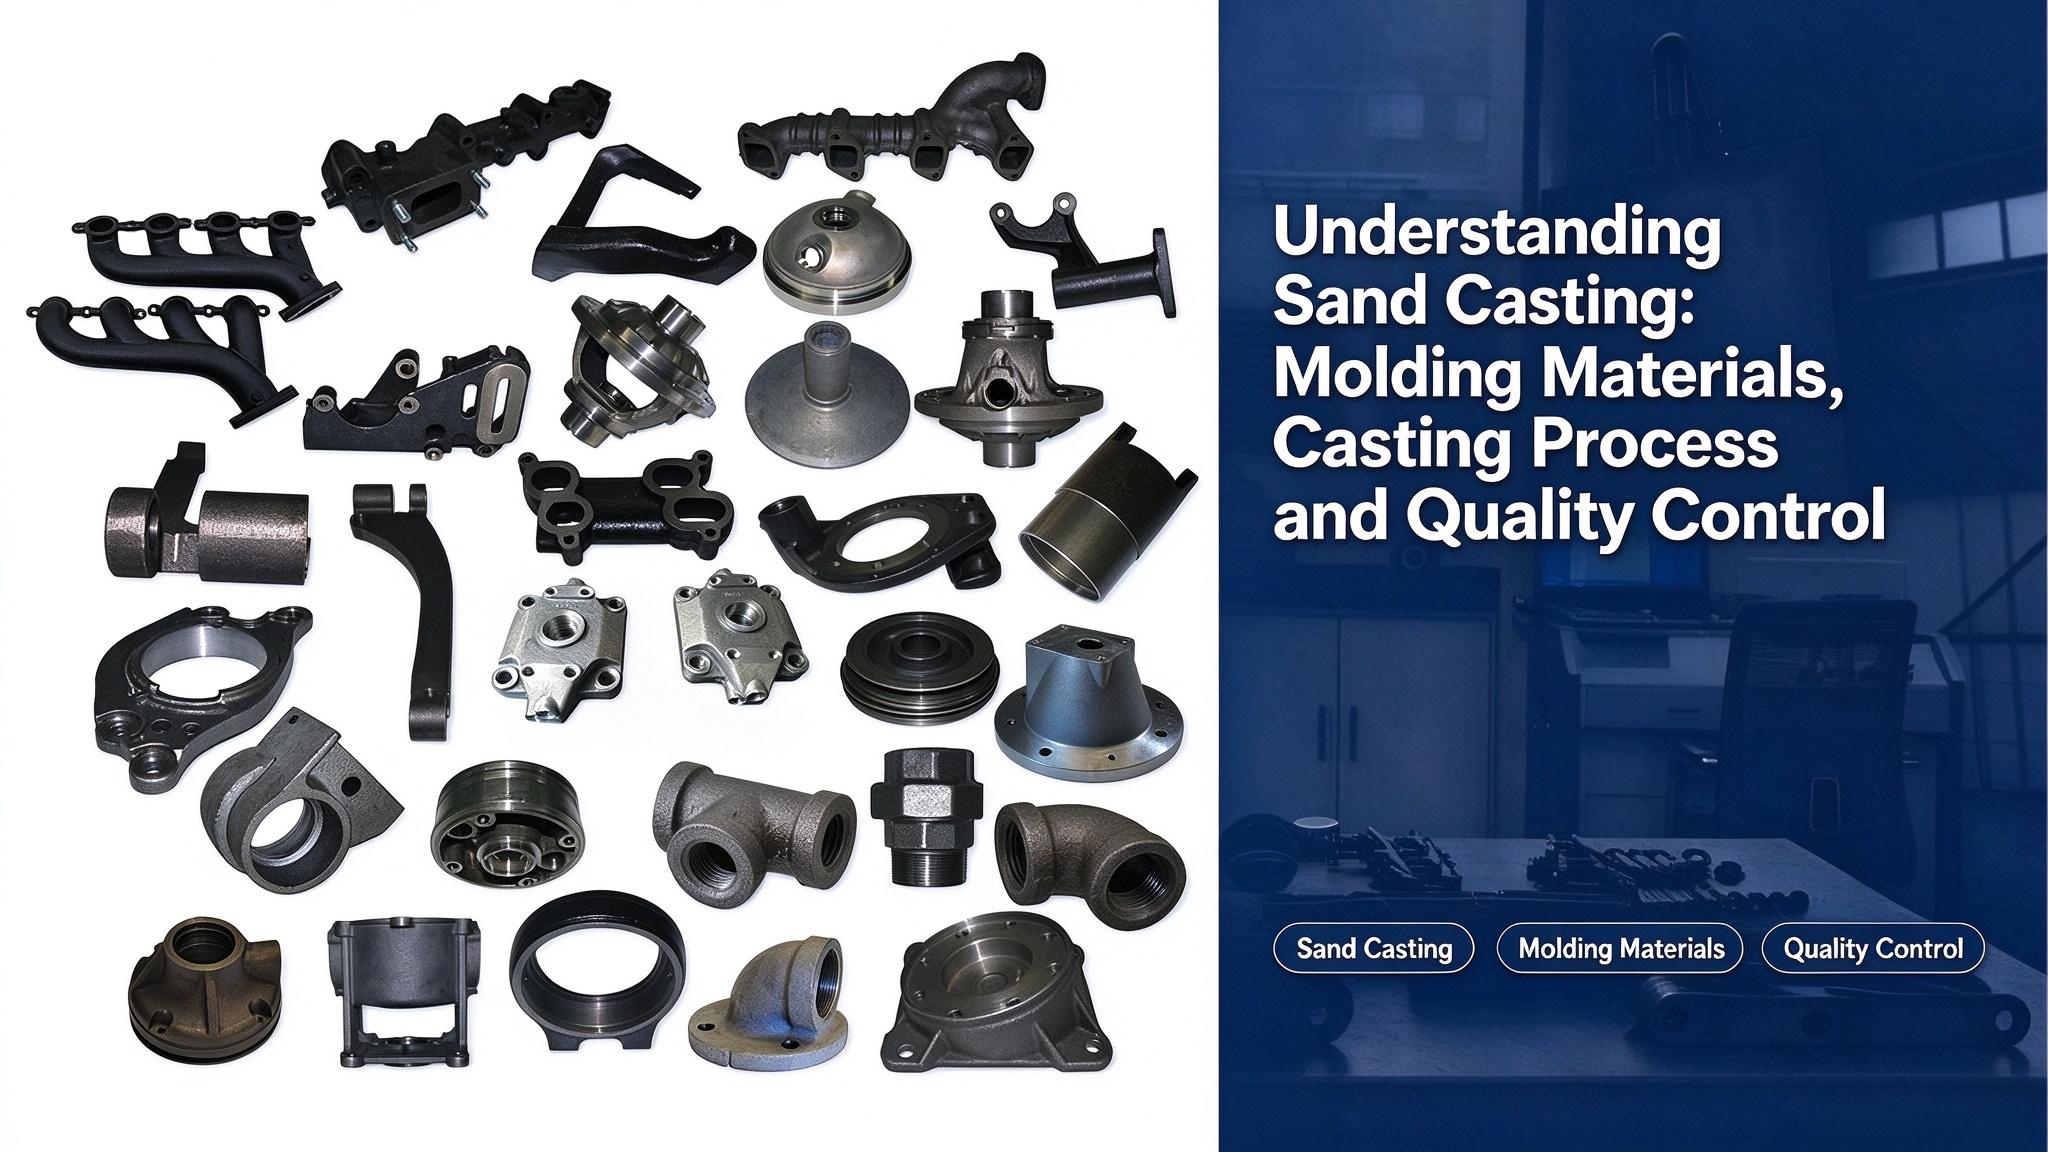
砂型鋳造の理解:鋳型材料、鋳造工程、品質管理
砂型鋳造は、特注の工業部品を製造するための最も広く用いられている金属鋳造プロセスの一つです。その柔軟性、コスト効率、そして複雑な形状を製造できる能力から、砂型鋳造は機械製造、鉱山機械、農業機械、自動車部品、産業機器などの業界で広く利用されています。
特注鋳造品の場合、成形材料の品質、金型準備、注湯管理、鋳造後の検査はすべて、最終製品の性能に直接影響を与えます。
1. 砂型鋳造に使用される鋳型材料
砂型鋳造で使用される鋳型材料は、主に鋳型砂と中子砂です。これらの材料は、溶融金属を注ぎ込み、必要な部品形状に凝固させるための空洞を形成する役割を担います。
一般的な鋳型砂システムは、いくつかの主要な要素で構成されています。
- 砂:主成分はシリカ砂(SiO₂)です。高品質の鋳造砂は通常、85%~97%という高いシリカ含有量を必要とします。砂粒子は、良好な成形性を得るために、適切な形状と均一なサイズである必要があります。高温合金の鋳造には、耐熱性が高いため、ジルコン砂、マグネシア砂、クロム砂などの特殊砂が選択される場合があります。
- 結合剤:結合剤は、砂粒子同士を結合させ、型枠に十分な強度を与えるために使用されます。一般的な結合剤には、普通の粘土やベントナイトなどの粘土材料があります。
- 水:水は砂と粘土を混ぜ合わせ、適切な強度と透水性を持つ鋳型用砂を形成するのに役立ちます。
- 添加剤:鋳造要件に応じて、追加の材料を添加することができます。例えば、石炭粉や重油は砂の付着を軽減するのに役立ち、木片は崩壊性やガス透過性を向上させるのに役立ちます。
- コーティング材:鋳型と中子の表面にコーティングを施すことで、砂の付着を軽減し、鋳造品の表面品質を向上させます。鋳鉄部品にはグラファイト粉体コーティングが一般的に使用され、鋼鋳物には石英粉体コーティングが使用される場合があります。
2. 鋳型砂の重要な特性
鋳型砂の性能は鋳造品質に直接影響します。品質の低い鋳型砂は、気泡、砂の混入、砂の付着などの欠陥を引き起こす可能性があります。高品質の鋳型砂は、以下の特性を備えている必要があります。
透過性
透過性とは、鋳型砂が注湯時に発生するガスを逃がす能力を指します。溶融金属が鋳型キャビティに入ると、大量のガスが発生します。これらのガスが効果的に排出されないと、気孔や充填不良などの鋳造欠陥が生じる可能性があります。透過性は、砂の粒径、粘土含有量、水分含有量、鋳型の圧縮度によって影響を受けます。
強さ
鋳型砂は、成形、輸送、注湯の過程で鋳型の完全性を維持するのに十分な強度を備えている必要があります。しかし、強度が強すぎると、透水性や崩壊性が低下し、鋳造品質に悪影響を及ぼす可能性があります。
不応性
耐火性とは、鋳型砂が高温に耐え、溶融したり溶融金属と反応したりしない能力のことです。一般的に、シリカ含有量が高く、砂の粒子が大きいほど耐熱性が向上し、砂の付着リスクが低減されます。
可塑性
可塑性によって、鋳型砂は外部からの力によって変形するが、成形後は元の形状を維持する。良好な可塑性は、細部まで鮮明な、精度の高い鋳型キャビティの形成に役立つ。
崩壊性
圧縮性とは、金属が凝固する際に鋳型砂が圧縮される能力を指します。圧縮性が高いほど内部応力が軽減され、鋳造後の冷却によるひび割れを防ぐことができます。木片などの材料を添加することで、この特性を向上させることができます。
3. 砂型構造
完全な砂型は通常、以下の要素で構成されます。
- 上部金型
- 下型
- コア
- 金型キャビティ
- ゲートシステム
上下の金型が接する面をパーティングラインと呼びます。金型キャビティとは、溶融金属が流れ込み、最終的な鋳造形状に固化する、成形材料によって形成される空間のことです。注湯中、溶融金属は湯口を通ってキャビティに流れ込み、発生したガスは通気孔を通して放出されます。
4. ゲートシステムと注湯制御
ゲートシステムとは、溶融金属を鋳型キャビティに導くために設計された一連の流路のことである。
主な機能は以下のとおりです。
- 金属の流れをスムーズかつ安定的に確保する
- スラグや砂の粒子が空洞に入り込むのを防ぐ
- 温度分布の制御
- 冷却および凝固時の収縮を補償する
一般的なゲートシステムには以下が含まれます。
- 注ぎ口付きカップ
- スプルー
- ランナー
- ゲート
- ライザー
適切な湯口設計は、鋳造品質の向上と欠陥の低減に役立ちます。
5. 金型およびコアボックスの製造
金型やコアボックスに使用される材料には、通常、木材、金属、プラスチックなどがあり、これらは特定のプロジェクト要件(バッチ量、製品構造、製造プロセスなど)に基づいて選択できます。
一点物や少量生産の場合、経済的で柔軟性があるため、木型や芯箱が一般的に使用されます。
大量生産においては、耐用年数が長いため、金属製またはプラスチック製の型が好まれる。金属製の型は通常、数万回の生産サイクルに耐えることができるが、木製の型の耐用年数ははるかに短い。
6. 砂型鋳造製造工程
基本的な砂型鋳造プロセスは以下のとおりです。
型準備 → 砂充填 → 離型砂塗布 → 通気孔形成 → 注湯ゲート準備 → 型閉鎖 → 型取り外し → 砂 金型補修→合金溶解→注湯→型抜き、洗浄および検査→保管
鋳造後、部品は通常、顧客の要求を満たしていることを確認するために、洗浄、表面検査、寸法検査を受けます。
結論
砂型鋳造は、その柔軟性と複雑な構造への適合性から、特注金属部品の重要な製造方法であり続けている。
工業用鋳造プロジェクトにおいては、鋳型砂の品質、鋳型設計、注湯条件、検査手順といった要素すべてが、安定した鋳造性能を実現する上で重要な役割を果たします。

 何かお困りのことがございましたら、メールでお問い合わせください。