


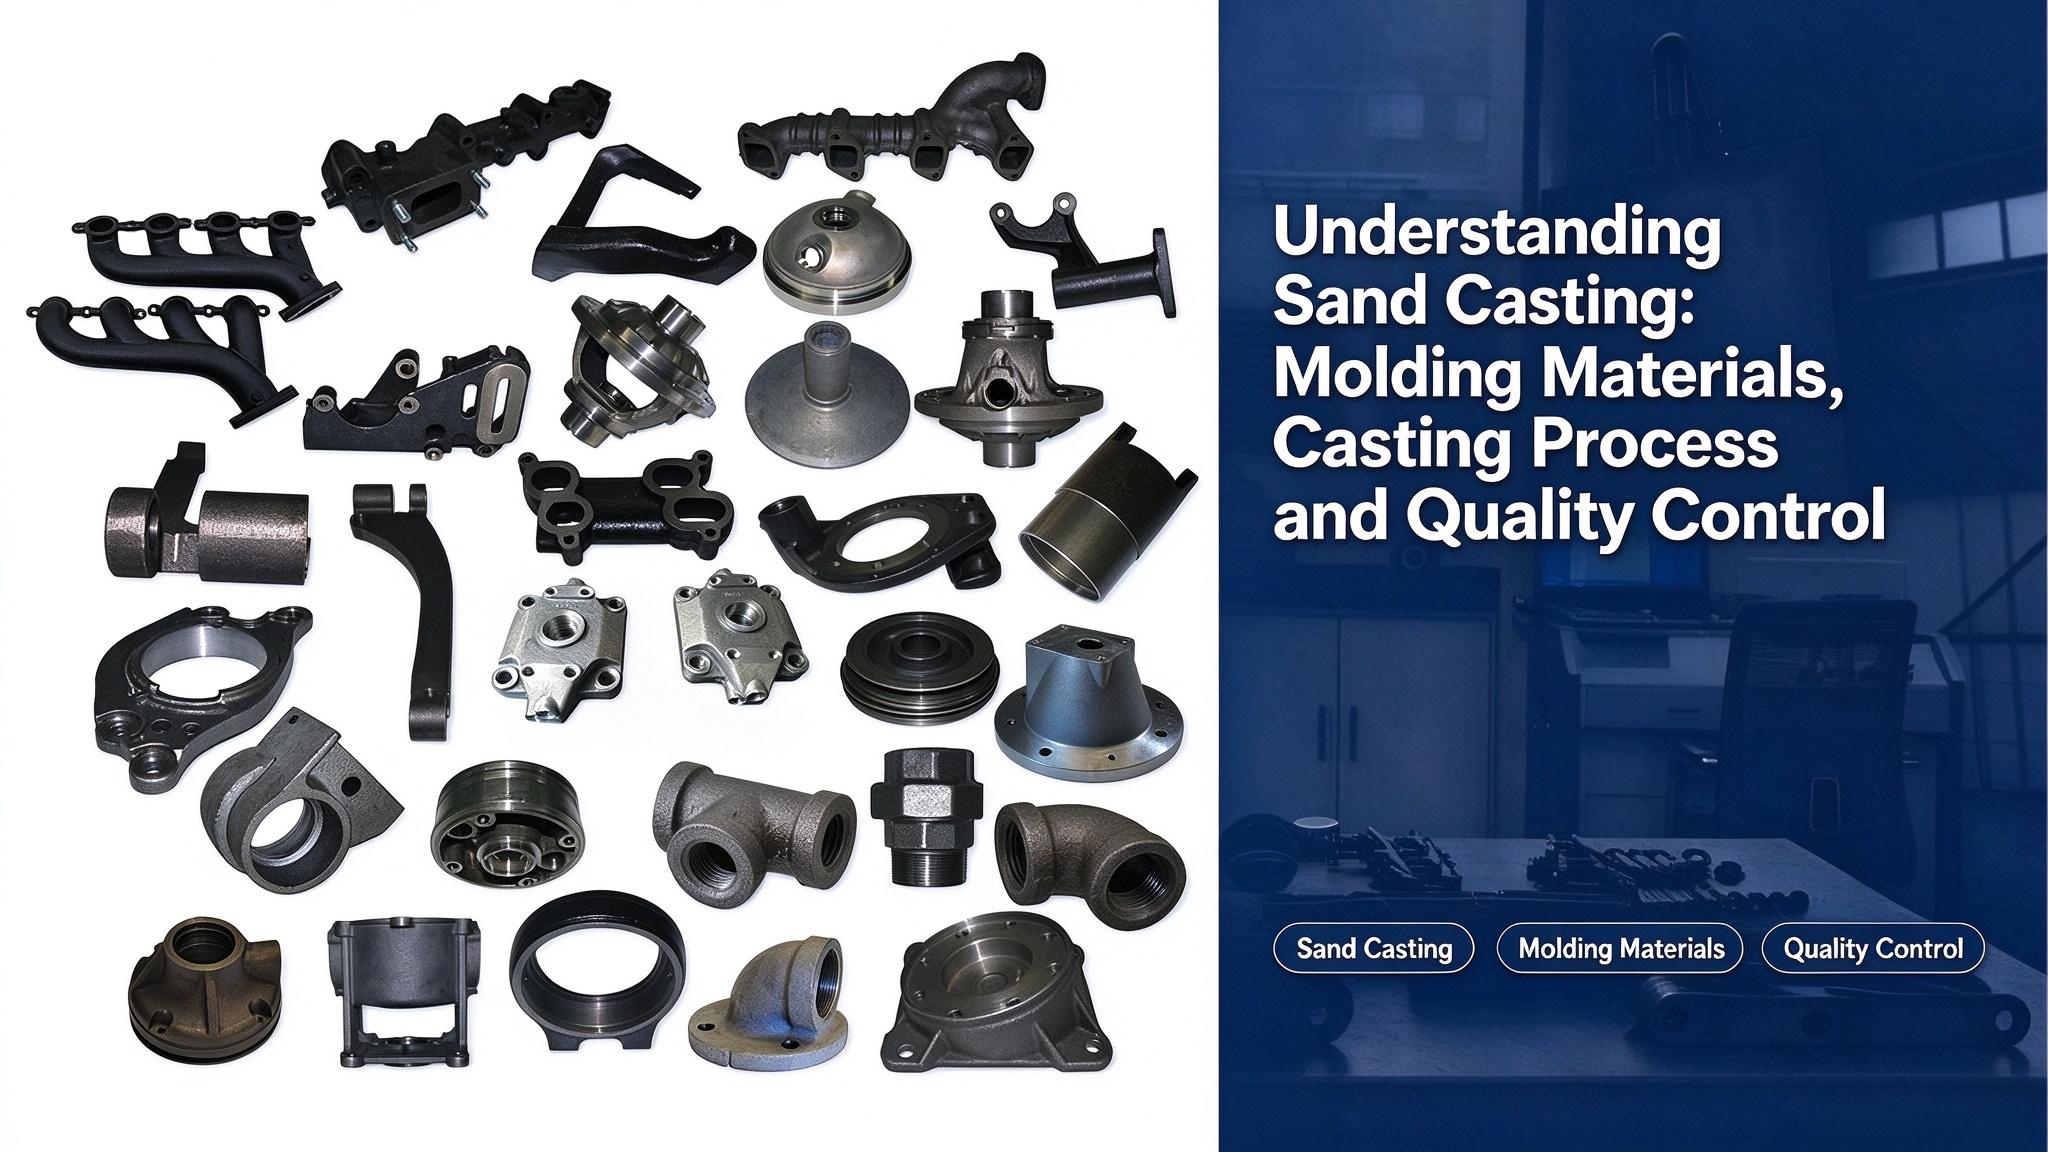
了解砂型铸造:造型材料、铸造工艺和质量控制
砂型铸造是生产定制工业零部件最广泛使用的金属铸造工艺之一。由于其灵活性、成本效益以及能够制造复杂几何形状,砂型铸造广泛应用于机械制造、矿山设备、农业机械、汽车零部件和工业设备等行业。
对于定制铸件而言,模具材料的质量、模具准备、浇注控制和铸后检验都会对最终产品的性能产生直接影响。
1. 砂型铸造中使用的造型材料
砂型铸造中使用的造型材料主要包括造型砂和芯砂。这些材料负责形成型腔,熔融金属被浇注到型腔中,并凝固成所需的零件形状。
典型的造型砂系统由以下几个关键要素组成:
- 砂:主要成分是二氧化硅砂(SiO₂)。优质铸造砂通常需要较高的二氧化硅含量,一般在85%至97%之间。砂粒应具有合适的形状和均匀的粒径,以确保良好的造型性能。对于高温合金的铸造,由于锆砂、镁砂和铬砂等特殊砂型具有更高的耐热性,因此可以选择这些砂型。
- 粘合剂:粘合剂用于将砂粒粘合在一起,并提供足够的模具强度。常用的粘合剂包括粘土材料,例如普通粘土和膨润土。
- 水:水有助于将沙子和粘土混合,形成具有合适强度和渗透性的造型砂。
- 添加剂:可根据铸造要求添加其他材料。例如,煤粉和重油有助于减少砂的粘附性,而木屑可以改善砂的塌陷性和透气性。
- 涂层材料:在模具和型芯表面涂覆涂层,以减少砂粒粘附并提高铸件表面质量。石墨粉末涂层常用于铸铁部件,而石英粉末涂层则可用于钢铸件。
2. 造型砂的重要特性
造型砂的性能直接影响铸件质量。劣质造型材料可能导致气孔、夹砂和粘砂等缺陷。优质造型砂应具备以下特点:
渗透性
透气性是指造型砂在浇注过程中允许气体逸出的能力。当熔融金属进入模腔时,会产生大量气体。如果这些气体不能有效排出,就会出现气孔、充型不全等铸件缺陷。透气性受砂粒尺寸、黏土含量、水分含量和模具压实度等因素的影响。
力量
造型砂必须具有足够的强度,以在造型、运输和浇注过程中保持模具的完整性。然而,强度过高会降低其透气性和可塌陷性,从而对铸件质量产生不利影响。
难治性
耐火性是指造型砂在高温下不熔化或与熔融金属发生反应的能力。较高的二氧化硅含量和较大的砂粒通常能提高耐热性并降低砂粒粘附的风险。
可塑性
塑性使造型砂能够在外部作用力下变形,并在成型后保持其形状。良好的塑性有助于形成细节清晰、精度高的模腔。
可折叠性
可塌陷性是指造型砂在金属凝固过程中压缩的能力。良好的可塌陷性有助于降低内应力,防止铸件冷却后开裂。添加木屑等材料可以改善这一性能。
3. 砂型的结构
一套完整的砂型通常包括:
- 上模
- 下模
- 核
- 模腔
- 门控系统
上下模具的接触面称为分型线。模腔是由成型材料形成的空间,熔融金属流入其中并凝固成最终铸件形状。浇注过程中,熔融金属通过浇注系统流入模腔,产生的气体则通过通风通道排出。
4. 浇注系统和浇注控制
浇注系统是一系列用于引导熔融金属流入模腔的通道。
其主要功能包括:
- 确保金属流动顺畅稳定
- 防止炉渣和砂粒进入空腔
- 控制温度分布
- 补偿冷却和凝固过程中的收缩
典型的门禁系统包括:
- 倾倒杯
- 浇口
- 跑步者
- 门
- 立管
合理的浇注系统设计有助于提高铸件质量并减少缺陷。
5. 模具和型芯盒制造
模具和型芯盒使用的材料通常包括木材、金属和塑料,可以根据具体项目要求(如批量、产品结构和制造工艺等)进行选择。
对于单件或小批量生产,木制模型和芯盒因其经济性和灵活性而被广泛使用。
对于批量生产而言,金属或塑料模具因其使用寿命更长而更受欢迎。金属模具通常可以承受数万次的生产循环,而木制模具的使用寿命则短得多。
6. 砂型铸造生产工艺
基本的砂型铸造工艺包括:
模具准备 → 砂型填充 → 分型砂喷涂 → 排气孔制作 → 浇口准备 → 模具闭合 → 模具移除 → 砂型 模具修补→合金熔化→浇注→落料、清洗和检验→储存
铸造完成后,部件通常需要进行清洗、表面检查和尺寸检查,以确保其符合客户要求。
结论
由于其灵活性和对复杂结构的适用性,砂型铸造仍然是定制金属部件的重要制造方法。
对于工业铸造项目而言,造型砂质量、模具设计、浇注参数和检验程序等因素在实现稳定的铸造性能方面都起着重要作用。

 如果您需要任何帮助,请发送电子邮件。