


Sandguss verstehen: Formmaterialien, Gießprozess und Qualitätskontrolle
Sandguss ist eines der am weitesten verbreiteten Metallgussverfahren zur Herstellung kundenspezifischer Industriebauteile. Aufgrund seiner Flexibilität, Kosteneffizienz und der Möglichkeit, komplexe Geometrien zu fertigen, findet Sandguss häufig Anwendung in Branchen wie dem Maschinenbau, dem Bergbaumaschinenbau, der Landwirtschaft, der Automobilindustrie und dem Anlagenbau.
Bei kundenspezifischen Gussteilen haben die Qualität der Formmaterialien, die Formvorbereitung, die Gießkontrolle und die Nachgussprüfung einen direkten Einfluss auf die Eigenschaften des Endprodukts.
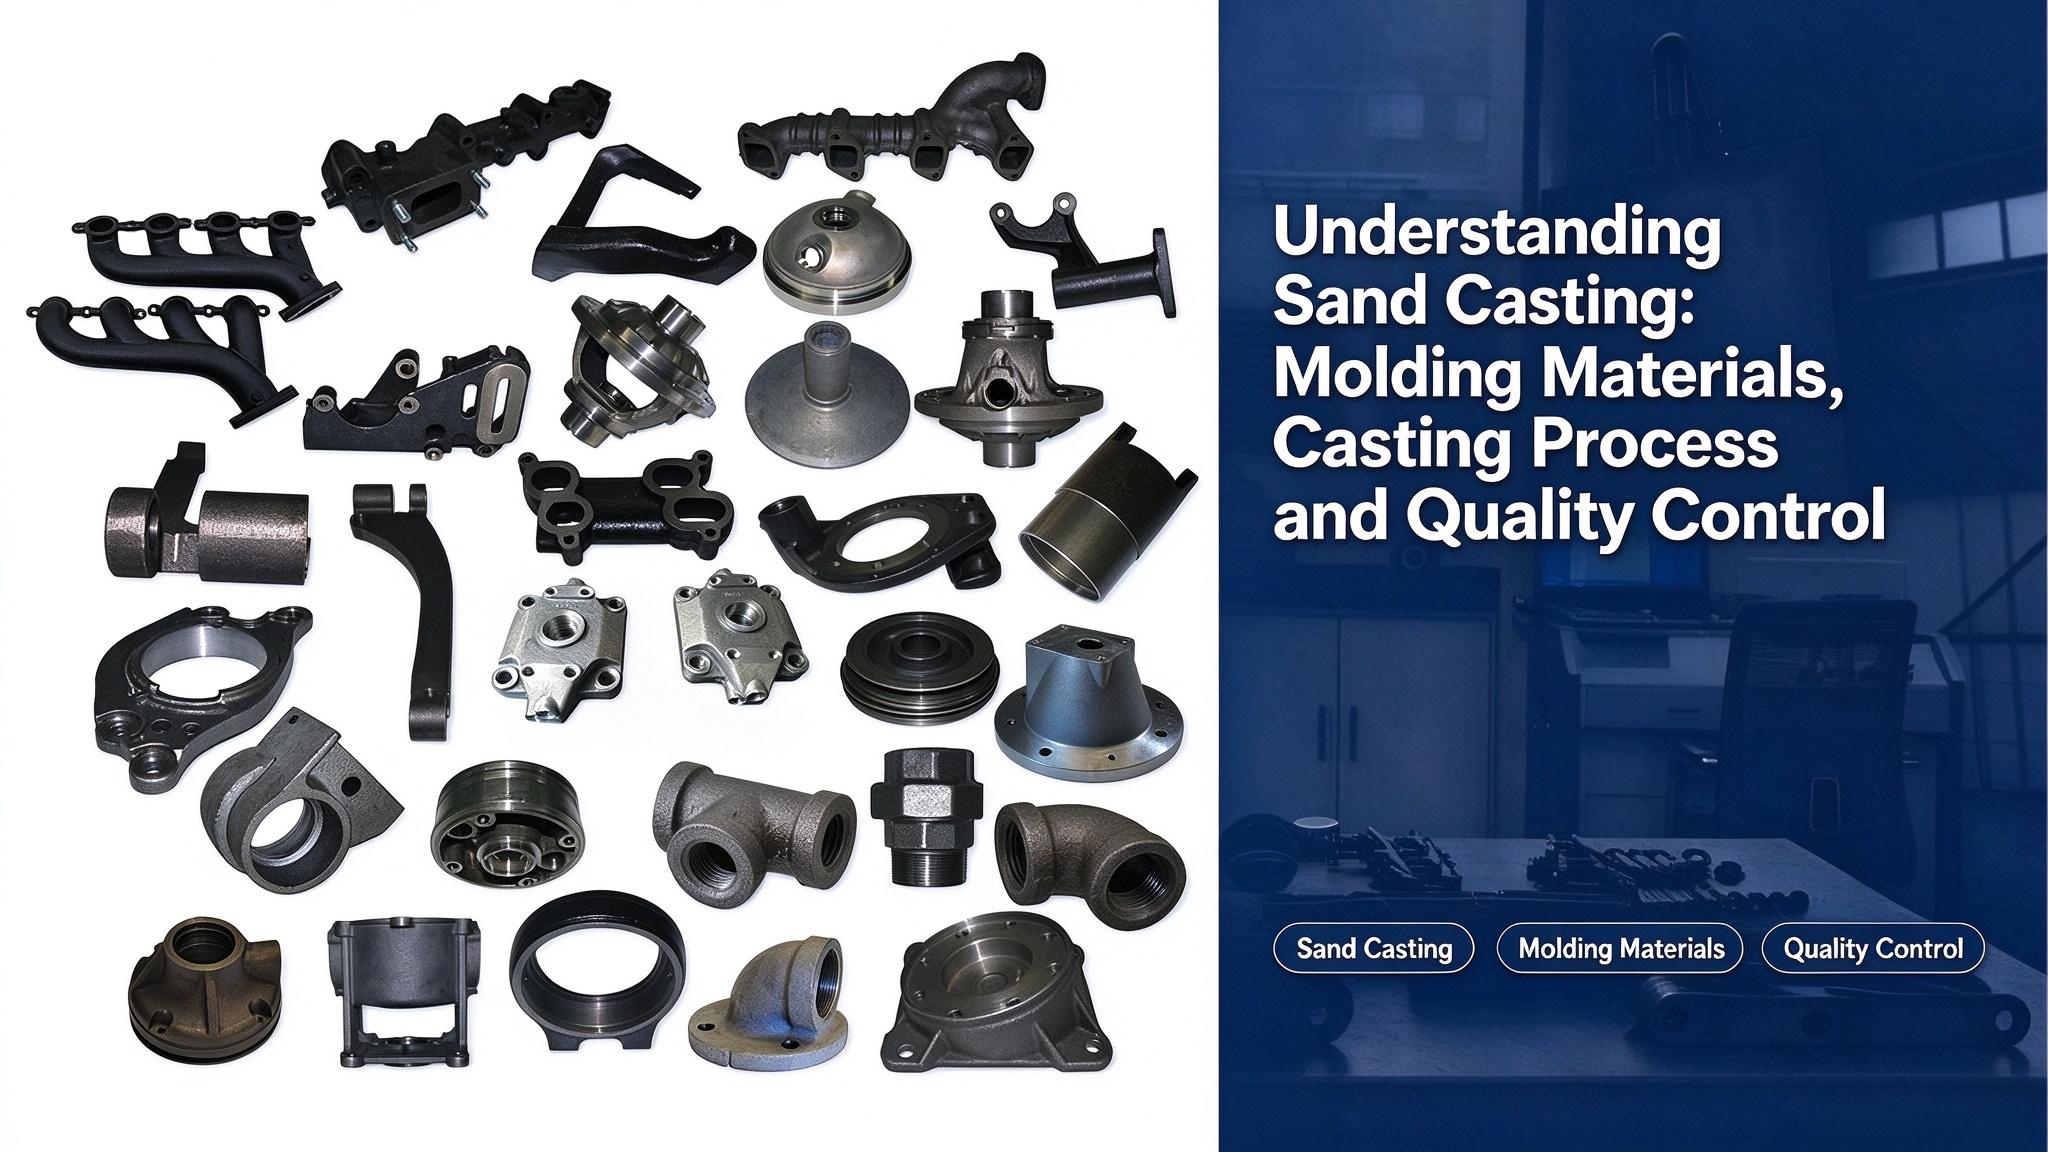
1. Formmaterialien, die beim Sandguss verwendet werden
Die in der Sandgusstechnik verwendeten Formmaterialien bestehen hauptsächlich aus Formsand und Kernsand. Diese Materialien bilden den Formhohlraum, in den das flüssige Metall gegossen wird und dort zur gewünschten Bauteilform erstarrt.
Ein typisches Formsandsystem besteht aus mehreren Schlüsselelementen:
- Sand: Hauptbestandteil ist Quarzsand (SiO₂). Hochwertiger Gießsand erfordert üblicherweise einen hohen Quarzgehalt, in der Regel zwischen 85 % und 97 %. Die Sandkörner sollten eine geeignete Form und einheitliche Größe aufweisen, um gute Gießeigenschaften zu gewährleisten. Für das Gießen von Hochtemperaturlegierungen können aufgrund ihrer höheren Hitzebeständigkeit Spezialsande wie Zirkonsand, Magnesiumoxidsand und Chromsand verwendet werden.
- Bindemittel: Das Bindemittel dient dazu, die Sandkörner miteinander zu verbinden und der Form ausreichende Festigkeit zu verleihen. Gängige Bindemittel sind Tonmaterialien wie gewöhnlicher Ton und Bentonit.
- Wasser: Wasser hilft dabei, Sand und Ton zu verbinden und so Formsand mit der erforderlichen Festigkeit und Durchlässigkeit herzustellen.
- Zusatzstoffe: Je nach Gussanforderungen können weitere Materialien hinzugefügt werden. So können beispielsweise Kohlenstaub und Schweröl die Sandhaftung verringern, während Holzspäne die Formbarkeit und Gasdurchlässigkeit verbessern können.
- Beschichtungsmaterialien: Beschichtungen werden auf Form- und Kernoberflächen aufgebracht, um das Anhaften von Sand zu reduzieren und die Oberflächenqualität des Gussteils zu verbessern. Graphitpulverbeschichtungen werden häufig für Gusseisenbauteile verwendet, während Quarzpulverbeschichtungen für Stahlgussteile zum Einsatz kommen können.
2. Wichtige Eigenschaften von Formsand
Die Eigenschaften des Formsandes beeinflussen die Gussqualität unmittelbar. Minderwertige Formmaterialien können zu Fehlern wie Gasporosität, Sandeinschlüssen und Sandanhaftungen führen. Hochwertiger Formsand sollte folgende Eigenschaften aufweisen:
Permeabilität
Die Permeabilität beschreibt die Fähigkeit des Formsandes, Gase während des Gießvorgangs entweichen zu lassen. Beim Einfließen des flüssigen Metalls in den Formhohlraum entsteht eine große Menge Gas. Können diese Gase nicht effektiv entweichen, können Gussfehler wie Poren und unvollständige Füllung auftreten. Die Permeabilität wird von der Sandkorngröße, dem Tongehalt, dem Feuchtigkeitsgehalt und dem Verdichtungsgrad der Form beeinflusst.
Stärke
Der Formsand muss ausreichend fest sein, um die Formstabilität während des Formens, des Transports und des Gießens zu gewährleisten. Eine zu hohe Festigkeit kann jedoch die Durchlässigkeit und die Kollapsneigung verringern, was sich negativ auf die Gussqualität auswirken kann.
Feuerfestigkeit
Feuerfestigkeit bezeichnet die Fähigkeit von Formsand, hohen Temperaturen standzuhalten, ohne zu schmelzen oder mit geschmolzenem Metall zu reagieren. Ein höherer Siliziumdioxidgehalt und größere Sandpartikel verbessern im Allgemeinen die Hitzebeständigkeit und verringern das Risiko des Anhaftens des Sandes.
Plastizität
Die Plastizität ermöglicht es Formsand, sich unter äußerer Krafteinwirkung zu verformen und nach dem Formen seine Form beizubehalten. Eine gute Plastizität trägt zur Herstellung präziser Formhohlräume mit klaren Details bei.
Zusammenklappbarkeit
Die Komprimierbarkeit beschreibt die Fähigkeit des Formsandes, sich während der Metallerstarrung zusammenzudrücken. Eine gute Komprimierbarkeit trägt zur Reduzierung innerer Spannungen bei und verhindert Risse nach dem Abkühlen des Gussteils. Die Zugabe von Materialien wie Holzspänen kann diese Eigenschaft verbessern.
3. Aufbau einer Sandform
Eine vollständige Sandform besteht üblicherweise aus:
- Obere Form
- Untere Form
- Kern
- Formhohlraum
- Toranlage
Die Kontaktfläche zwischen Ober- und Unterform wird als Trennlinie bezeichnet. Der Formhohlraum ist der von den Formmassen gebildete Raum, in den das flüssige Metall einfließt und zur endgültigen Gussform erstarrt. Beim Gießen fließt das flüssige Metall durch das Anguss-System in den Formhohlraum, während entstehende Gase über Entlüftungskanäle entweichen.
4. Gießsystem und Ausgießkontrolle
Das Anguss-System besteht aus einer Reihe von Kanälen, die das geschmolzene Metall in den Formhohlraum leiten.
Zu seinen Hauptfunktionen gehören:
- Gewährleistung eines reibungslosen und stabilen Metallflusses
- Verhindern, dass Schlacke- und Sandpartikel in den Hohlraum gelangen
- Kontrolle der Temperaturverteilung
- Ausgleich der Schrumpfung während der Abkühlung und Erstarrung
Ein typisches Torsystem umfasst:
- Gießbecher
- Anguss
- Läufer
- Tor
- Steigleitung
Eine geeignete Angussgestaltung trägt zur Verbesserung der Gussqualität und zur Reduzierung von Gussfehlern bei.
5. Herstellung von Formen und Kernkästen
Als Werkstoffe für Formen und Kernkästen kommen üblicherweise Holz, Metall und Kunststoff zum Einsatz, deren Auswahl sich nach den spezifischen Projektanforderungen richtet (z. B. Losgröße, Produktstruktur, Herstellungsverfahren usw.).
Für die Einzelstück- oder Kleinserienfertigung werden häufig Holzmodelle und Kernkästen verwendet, da diese wirtschaftlich und flexibel sind.
Für die Massenproduktion werden Metall- oder Kunststoffmodelle aufgrund ihrer längeren Lebensdauer bevorzugt. Metallwerkzeuge halten typischerweise Zehntausenden von Produktionszyklen stand, während Holzmodelle eine deutlich kürzere Lebensdauer haben.
6. Sandguss-Produktionsprozess
Das grundlegende Sandgussverfahren umfasst:
Modellvorbereitung → Sandfüllung → Trennsandauftrag → Entlüftungsbohrungen herstellen → Angussvorbereitung → Form schließen → Modellentnahme → Sand Formreparatur → Legierungsschmelzen → Gießen → Entformen, Reinigen und Prüfen → Lagerung
Nach dem Gießen werden die Bauteile üblicherweise gereinigt, einer Oberflächenprüfung und einer Maßprüfung unterzogen, um sicherzustellen, dass sie den Kundenanforderungen entsprechen.
Abschluss
Sandguss ist aufgrund seiner Flexibilität und Eignung für komplexe Strukturen nach wie vor ein wichtiges Fertigungsverfahren für kundenspezifische Metallbauteile.
Bei industriellen Gießereiprojekten spielen Faktoren wie die Qualität des Formsandes, die Formkonstruktion, die Gießparameter und die Prüfverfahren eine wichtige Rolle für die Erzielung einer stabilen Gussqualität.

 Senden Sie eine E-Mail, falls Sie Hilfe benötigen.