


Niezawodne i trwałe komponenty żeliwne
Dzięki wysokiej wytrzymałości na ściskanie, doskonałemu tłumieniu drgań, doskonałej odporności na zużycie i stabilnej skrawalności, elementy żeliwne są szeroko stosowane w maszynach rolniczych, sprzęcie budowlanym, cementie i materiałach budowlanych, pompach i zaworach oraz elementach konstrukcyjnych obrabiarek. W porównaniu z innymi materiałami metalowymi, żeliwo oferuje znaczące korzyści w zakresie kontroli kosztów, spójności partii produkcyjnych oraz możliwości formowania złożonych geometrii.
Odlewy żeliwne – zalety i zastosowania
Dzięki wysokiej wytrzymałości na ściskanie, doskonałemu tłumieniu drgań, doskonałej odporności na zużycie i stabilnej skrawalności, elementy żeliwne są szeroko stosowane w maszynach rolniczych, sprzęcie budowlanym, cementie i materiałach budowlanych, pompach i zaworach oraz elementach konstrukcyjnych obrabiarek. W porównaniu z innymi materiałami metalowymi, żeliwo oferuje znaczące korzyści w zakresie kontroli kosztów, spójności partii produkcyjnych oraz możliwości formowania złożonych geometrii.
Niezawodne i trwałe komponenty żeliwne
Jako producent odlewów żeliwnych, Matech Industry Ltd. specjalizuje się w produkcji i precyzyjnej obróbce odlewów z żeliwa szarego, sferoidalnego i stopowego. Oferujemy pełen zakres procesów odlewniczych, w tym odlewanie w formach piaskowych, odlewanie w formach żywicznych oraz formowanie skorupowe, wspierane przez precyzyjną obróbkę CNC, obróbkę cieplną, wykańczanie powierzchni oraz pełną kontrolę wymiarową. Niezależnie od tego, czy potrzebujesz obudów przekładni, wirników, kół zębatych, kół pasowych, czy przekładni rolniczych, nasze zintegrowane, kompleksowe możliwości produkcyjne dostarczają wysokiej jakości, gotowe do użycia komponenty.
Dlaczego warto wybrać firmę Matech do obróbki odlewów żeliwnych i precyzyjnej obróbki?
Produkcja wysokiej jakości elementów żeliwnych to znacznie więcej niż tylko sam proces odlewania. Wymaga precyzyjnej kontroli materiału, projektu procesu produkcyjnego, spójnej obróbki cieplnej i niezawodnych możliwości obróbki po obróbce. W przypadku podziału procesu odlewania i obróbki między różnych dostawców, często pojawiają się problemy (takie jak rozbieżności wymiarowe, niespójne punkty odniesienia, trudności w śledzeniu wad wewnętrznych), zwiększone koszty komunikacji i wyższe ryzyko projektu. W Matech integrujemy odlewanie, obróbkę cieplną, precyzyjną obróbkę CNC, obróbkę powierzchniową i kontrolę jakości w ramach jednego systemu zarządzania produkcją i jakością. Jako producent odlewów żeliwnych, wystarczy dostarczyć rysunki lub próbki, a nasz zespół inżynierów zajmie się całym procesem w skoordynowany sposób.
· Ocena procesu
· Wskazówki dotyczące wyboru materiałów
· Projektowanie procesu odlewania
· Optymalizacja procesu obróbki
· Kontrola wymiarów i jakości
· Ostateczne pakowanie i dostawa
To w pełni zintegrowane, kompleksowe podejście zapewnia bardziej spójną jakość części, wyższą wydajność produkcji i większy spokój ducha w kwestii terminowych dostaw.
Nasz proces odlewania i obróbki żeliwa
Kontrola surowców
Ściśle kontrolujemy skład chemiczny i właściwości mechaniczne surówki, złomu stalowego, materiału zwrotnego oraz różnych pierwiastków stopowych. Każda partia jest kontrolowana i identyfikowalna zgodnie z normami ISO, ASTM, DIN, JIS, GB i innymi normami międzynarodowymi. Stosujemy analizę widmową, szybkie testy kadziowe i zarządzanie dokumentacją partii. Zapewnia to stabilną mikrostrukturę i parametry odlewu dla każdej partii ciekłego żelaza.
Dozowanie i topienie
Precyzyjnie dozujemy surówkę, złom stalowy, materiał zwrotny i stopy, dostosowując je do różnych gatunków materiałów i wymagań wydajnościowych. Do topienia stosujemy piece indukcyjne średniej częstotliwości. Podczas produkcji ściśle kontrolujemy temperaturę ciekłego żelaza, ekwiwalent węgla i jakość modyfikacji. Gwarantuje to dobrą czystość, płynność i stabilną mikrostrukturę ciekłego żelaza oraz stałą jakość odlewów od samego początku.
Odlewnictwo
Elastycznie dobieramy odpowiednie procesy odlewnicze, w tym odlewanie piaskowe, odlewanie do form żywicznych, odlewanie do form skorupowych i odlewanie metodą pianki traconej, biorąc pod uwagę strukturę produktu, wymagania wymiarowe i wielkość partii produkcyjnej, co pozwala nam wytwarzać wysokiej jakości półfabrykaty odlewnicze.
Wytrząsanie i czyszczenie powierzchni
Po stwardnieniu i ostygnięciu odlewu należy wybić go, odciąć wlewy i nadlewy oraz usunąć zadziory. Następnie należy zastosować śrutowanie i szlifowanie, aby usunąć zgorzelinę i resztki piasku. Ten etap poprawia jakość powierzchni odlewu, co stanowi dobrą podstawę do późniejszej obróbki cieplnej i mechanicznej.
Obróbka cieplna
Wyżarzanie należy stosować w celu usunięcia naprężeń wewnętrznych w odlewach i zapobiegania odkształceniom lub pęknięciom. Normalizowanie pozwala na udoskonalenie struktury materiału. W razie potrzeby należy zastosować hartowanie powierzchniowe w celu zwiększenia twardości i odporności na zużycie powierzchni elementu.
Precyzyjna obróbka CNC
Dysponujemy ponad 50 importowanymi centrami obróbczymi CNC, tokarkami CNC i urządzeniami bramowymi do precyzyjnej obróbki złożonych elementów. Dokładność obróbki kluczowych wymiarów jest kontrolowana w zakresie ±0,005~0,01 mm, co gwarantuje pełną zgodność wszystkich tolerancji wymiarowych i geometrycznych każdej części ze specyfikacją klienta.
Gratowanie i czyszczenie
Łączymy ręczne przycinanie ze sprzętem zautomatyzowanym, aby precyzyjnie usuwać zadziory powstałe w wyniku obróbki, ostre krawędzie i resztki cząstek. Części są dokładnie czyszczone w celu usunięcia zanieczyszczeń powierzchniowych powstałych w wyniku oleju i wiórów metalowych, dzięki czemu są gotowe do dalszej obróbki powierzchni i montażu.
Obróbka powierzchni
Oferujemy pełen zakres obróbek powierzchniowych dostosowanych do warunków świadczenia usług i wymagań klienta, w tym piaskowanie, galwanizację, malowanie, fosforanowanie, czernienie, powlekanie Dacrometem i powłoki antykorozyjne. Wszystkie te obróbki zwiększają odporność na korozję i optymalizują wykończenie powierzchni.
Pełnowymiarowa kontrola i kontrola jakości
Używamy współrzędnościowych maszyn pomiarowych (CMM), spektrometrów, chropowatościomierzy, twardościomierzy i różnych przyrządów pomiarowych. Wszystkie kluczowe wymiary są w 100% sprawdzane. W razie potrzeby przeprowadzamy również badania nieniszczące, takie jak badania ultradźwiękowe (UT), magnetyczno-proszkowe (MT) i penetracyjne (PT). Dzięki temu gwarantujemy, że każda dostarczona część spełnia wymagania rysunku, tolerancji i standardów branżowych.
Pakowanie i wysyłka globalna
Oferujemy profesjonalne i konfigurowalne opakowania antykorozyjne dostosowane do różnych metod wysyłki i potrzeb rynku międzynarodowego. Każda przesyłka zawiera pełny raport materiałowy, raporty z kontroli wymiarowej oraz dokumenty odprawy eksportowej. Dzięki doświadczonej międzynarodowej logistyce gwarantujemy terminową i nienaruszoną dostawę do klientów na całym świecie.
Odlewy żeliwne i produkty do obróbki skrawaniem
Obowiązujące scenariusze
Nasze odlewy żeliwne i precyzyjnie obrabiane części znajdują zastosowanie w następujących gałęziach przemysłu:
Obudowy skrzyń biegów ciągników, głowice cylindrów silników, koła zamachowe, koła łańcuchowe i koła pasowe.
Korpusy zaworów hydraulicznych, obudowy łożysk mechanizmów jezdnych, nakładki gąsienic i gniazda łożysk.
Korpusy pomp z żeliwa szarego, korpusy zaworów z żeliwa sferoidalnego, pokrywy zaworów, kołnierze i złączki rurowe.
Wsporniki silnika, zwrotnice, wahacze, kolektory wydechowe i obudowy mechanizmu różnicowego.
Kolumny maszynowe, podstawy wsporcze, podstawy szyn prowadzących i obudowy silników.
Nasz proces obsługi
Od zamówienia do dostawy każdy krok jest jasny i przejrzysty
Gotowy rozpocząć swój projekt?
Pozwól nam dostosować rozwiązania w zakresie komponentów metalowych do Twoich potrzeb. Niezależnie od branży, w której działasz, zespół inżynierów Matech jest gotowy omówić z Tobą najbardziej odpowiednie rozwiązania.
Możliwości odlewania żeliwa i obróbki precyzyjnej
Nasze usługi w zakresie odlewania i obróbki żeliwa dzielimy na cztery główne obszary, uwzględniające najważniejsze potrzeby naszych klientów i obejmujące każdy etap – od surowców po gotowe produkty.
Podstawowy proces produkcji części żeliwnych
Biorąc pod uwagę złożoność kształtu, wielkość partii, dokładność wymiarową i wymagania dotyczące wydajności, Matech wykorzystuje ponad 15 lat doświadczenia w odlewnictwie i możliwości produkcyjne, aby zarekomendować najodpowiedniejszą metodę odlewania. Pomaga to osiągnąć optymalną równowagę między kosztami, dokładnością, wytrzymałością i wydajnością produkcji.
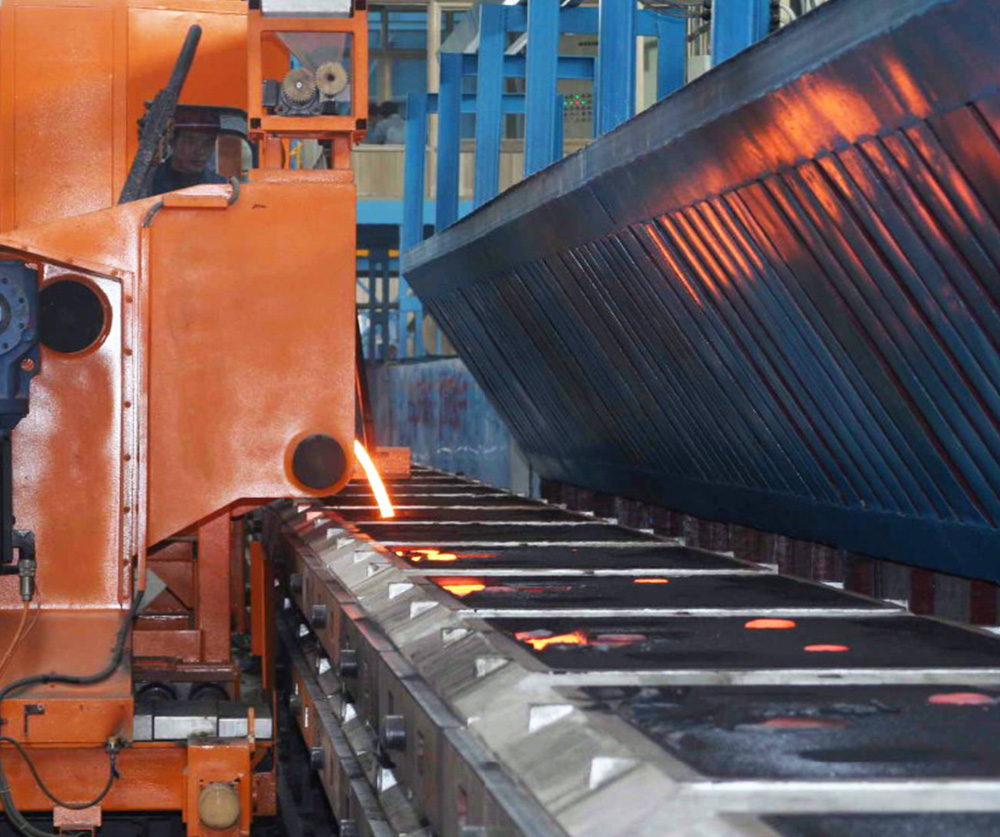
Automatyczna linia formierska Matech wykorzystuje zautomatyzowane urządzenia formierskie, zapewniając równomierną twardość piasku i wysoką wydajność produkcji. Nadaje się do odlewów żeliwnych średniej i dużej wielkości, produkowanych w dużych seriach, z zachowaniem ścisłych wymagań dotyczących spójności wymiarowej. Proces ten precyzyjnie kontroluje właściwości piasku i parametry formowania, zapewniając stabilność wymiarów odlewu i dobrą jakość powierzchni. Zalety procesu • Wysoka wydajność produkcji • Dobra spójność wymiarowa • Nadaje się do odlewów średniej i dużej wielkości • Nadaje się do produkcji wielkoseryjnej. Typowe zastosowania: obudowy skrzyń biegów, koła zębate, skrzynie biegów w maszynach rolniczych, wahacze pojazdów, obudowy łożysk, korpusy zaworów hydraulicznych itp.
Odlewy piaskowe z żywicą wykorzystują żywicę furanową lub fenolową jako spoiwo. Piasek charakteryzuje się wysoką wytrzymałością i dobrą podatnością na zagęszczanie. W porównaniu ze zwykłym piaskiem surowym, jakość powierzchni odlewów jest lepsza, a dokładność wymiarowa odlewów może sięgać klas CT7–CT9. Linia produkcyjna do odlewów piaskowych z żywicą firmy Matech nadaje się do produkcji średnich i dużych odlewów żeliwnych o wysokiej dokładności i złożonych kształtach. Zalety procesu • Wyższa dokładność wymiarowa • Dobra jakość powierzchni • Nadaje się do produkcji skomplikowanych części • Dobra stabilność procesu. Typowe zastosowania: wsporniki maszyn budowlanych, obudowy przekładni, korpusy zaworów hydraulicznych itp.
Odlewanie w formach skorupowych wykorzystuje wstępnie powlekany piasek do formowania cienkiej wnęki skorupowej w rozgrzanych formach metalowych. Zapewnia wysoką dokładność wymiarową do CT6-CT8 i niską chropowatość powierzchni Ra 6,3-12,5 μm dla odlewów żeliwnych. Proces ten nadaje się do produkcji seryjnej małych odlewów żeliwnych o cienkich ściankach i wysokich wymaganiach jakościowych powierzchni. Zalety procesu: • Doskonałe wykończenie powierzchni • Nadaje się do konstrukcji cienkościennych • Wyższa dokładność wymiarowa • Niższe koszty obróbki Typowe zastosowania: Cienkościenne elementy skorupowe, odporne na zużycie części maszyn rolniczych, podzespoły samochodowe, precyzyjne elementy połączeniowe itp.
Powiązane przypadki
Firma MATECH dostarczyła niestandardowe, odlewane w piasku płyty kominkowe HT150 dla europejskiego klienta. Zaczynając od szkiców, potwierdziliśmy specyfikację i wykonaliśmy próbki. Po usunięciu drobnych problemów z prostopadłością krawędzi poprzez szlifowanie i kontrolę szczeliny z dokładnością do 1,5 mm, 400 sztuk zostało wysłanych do Europy za pośrednictwem firmy drobnicowej (LCL). Klient zaakceptował jakość, co otworzyło drogę do dalszej współpracy.
Firma Matech opracowała niestandardowe, odlewane ciśnieniowo koła zębate ze stopu cynku do silników elektrycznych w UE, zgodne z normami RoHS i REACH SVHC. Wyjaśniliśmy tolerancje i wykończenie powierzchni, dostarczyliśmy dwa modele próbek i zorganizowaliśmy testy zgodności z normami zewnętrznymi. Po zatwierdzeniu próbek, ukończono produkcję masową. Koła zębate doskonale sprawdzają się w zespołach silnikowych, z pełną dokumentacją dopuszczenia do obrotu w UE. Matech oferuje kompleksowe wsparcie w zakresie produkcji na zamówienie i zgodności z normami.
Odlewanie piaskowe jest szeroko stosowane w produkcji niestandardowych odlewów przemysłowych, charakteryzując się elastycznością i opłacalnością. Z piasku formierskiego, charakteryzującego się kluczowymi właściwościami, takimi jak przepuszczalność i ognioodporność, powstają formy składające się z głowicy, przeciągacza, rdzenia i układu wlewowego. Proces produkcyjny obejmuje modelowanie, formowanie, zalewanie, wybijanie i kontrolę. Firma Matech, z ponad 15-letnim doświadczeniem, dostarcza niestandardowe odlewy piaskowe i obróbkę CNC części metalowych dla globalnych klientów przemysłowych.
Ten producent siatek drucianych z Azji Południowo-Wschodniej potrzebował wymiany odlewanych elementów, mając do dyspozycji jedynie zużyte próbki, bez rysunków technicznych. MATECH dostarczył odlewy precyzyjne ze stali stopowej 42CrMo (odlew precyzyjny + CNC + obróbka cieplna, 51-53 HRC). Wykonaliśmy skanowanie 3D, weryfikację rysunków technicznych i optymalizację konstrukcji, zwiększając wydajność produkcji klienta o ~20% dzięki kontroli jakości w pełnym procesie.
Często zadawane pytania
1
Jakie procesy odlewnicze stosuje głównie firma Matech w przypadku odlewów żeliwnych?
Oferujemy odlewy piaskowe, odlewy żywiczne oraz formy skorupowe. Odlewy piaskowe nadają się do produkcji elementów o średnich i dużych gabarytach oraz małych i średnich seriach. Odlewy żywiczne zapewniają wyższą dokładność i lepsze wykończenie powierzchni. Odlewy skorupowe idealnie nadają się do produkcji cienkościennych, precyzyjnych, małych elementów w dużych seriach. Nasz zespół inżynierów zaleci najodpowiedniejszy proces, biorąc pod uwagę Państwa wymagania produktowe.
2
Jaki gatunek materiału zazwyczaj stosujecie do odlewów żeliwnych?
Wykonujemy odlewy z żeliwa szarego i sferoidalnego. Najczęściej wykorzystujemy następujące gatunki materiałów: HT100, HT150, HT200, HT250, HT300, HT350, HT400, QT400-18, QT450-10, QT400-15, QT600-3 i QT800-2. Jeśli potrzebujesz innego gatunku materiału, prosimy o kontakt, a my również wykonamy go zgodnie z Twoimi wymaganiami.
3
Jaką tolerancję można uzyskać przy odlewaniu żeliwa?
Aby uzyskać informacje na temat tolerancji wymiarowej odlewów żeliwnych, prosimy o sprawdzenie szczegółów poniżej:
① Odlewanie piaskowe metodą formowania ręcznego: tolerancja odlewu wynosi zwykle CT11~14.
② Odlewanie piaskowe metodą formowania maszynowego lub formowanie skorupowe: tolerancja odlewu wynosi zwykle CT8~12.
① Odlewanie piaskowe metodą formowania ręcznego: tolerancja odlewu wynosi zwykle CT11~14.
② Odlewanie piaskowe metodą formowania maszynowego lub formowanie skorupowe: tolerancja odlewu wynosi zwykle CT8~12.
4
Jakie czynniki wpływają na cenę wyrobów żeliwnych?
Mówiąc ogólnie, czynniki wpływające na cenę produktów żeliwnych obejmują głównie: proces formowania, rodzaj formowania, metodę formowania, strukturę i kształt produktu, wymagania dotyczące precyzji, wymaganą ilość, wagę produktu, stopień kwalifikacji gotowego produktu itp.
5
Jakie są zalety formowania maszynowego?
W przypadku formowania maszynowego, wypełnianie piaskiem, dociskanie piaskiem i usuwanie formy są wykonywane maszynowo. Dzięki temu wydajność produkcji jest bardzo wysoka, wymiary odlewów są bardziej precyzyjne, chropowatość powierzchni jest lepsza, naddatek na obróbkę jest niewielki, a pracochłonność niska. Szczególnie wysoka jest jakość produktu wytwarzanego metodą formowania maszynowego. Jest to bardzo odpowiednie i popularne rozwiązanie w przypadku produkcji wielkoseryjnej.
6
Jakie znaczące korzyści ekonomiczne zapewnia odlewanie w formach skorupowych?
Pomimo wyższych początkowych kosztów form i materiałów, odlewanie w formach skorupowych znacząco redukuje, a nawet eliminuje potrzebę obróbki po odlewaniu. To znacznie skraca cały cykl produkcyjny i obniża kompleksowe koszty obróbki. Ponadto proces ten charakteryzuje się wysokim wykorzystaniem materiałów i niskim wskaźnikiem defektów, oferując doskonałą opłacalność w przypadku dużych zamówień wymagających wysokiej wydajności i efektywności.
7
Jakie są główne zalety automatycznej linii formującej w porównaniu z tradycyjnym formowaniem ręcznym?
Automatyczne linie formierskie oferują wyjątkowo wysoką wydajność produkcji (zwykle ponad 200 form/godzinę) przy stabilnym cyklu produkcyjnym. Nie tylko znacząco zmniejszają pracochłonność, ale także gwarantują wysoką spójność wymiarową i precyzję, dzięki czemu idealnie nadają się do masowej produkcji małych i średnich odlewów z żeliwa szarego i sferoidalnego.
8
Dlaczego w niektórych częściach żeliwnych występują wady, takie jak porowatość czy przypalenia piaskiem?
Zazwyczaj jest to związane z wilgotnością, wielkością ziarna i zawartością pyłu węglowego w piasku formierskim. Porowatość jest często spowodowana nadmierną wilgocią i słabą przepuszczalnością, a przypalenie piasku lub chropowatość powierzchni wynikają zazwyczaj z obecności grubych ziaren piasku surowego lub niedostatecznej ilości pyłu węglowego. Ścisła kontrola temperatury odzyskanego piasku i wydajność systemu usuwania pyłu mogą skutecznie ograniczyć te wady.
9
Dlaczego odlewanie metodą piaskową jest szczególnie odpowiednie do produkcji dużych lub konstrukcyjnie skomplikowanych części żeliwnych?
Piasek żywiczny charakteryzuje się doskonałą płynnością i może wypełniać złożone formy bez ubijania. Posiada wysoką wytrzymałość przed wyjęciem z formy, zapobiegając deformacjom. W przypadku bardzo dużych, grubościennych elementów, takich jak elementy obrabiarek z żeliwa sferoidalnego nr 45, proces z piaskiem żywicowym idealnie współpracuje z układami wlewowymi o dużym przekroju poprzecznym, zapewniając płynne wypełnianie, skutecznie zapobiegając zatorom i wtrąceniom żużla, a jednocześnie gwarantując jakość wewnętrzną.
10
Jakie specjalne wymagania ma proces przetwarzania piasku żywicznego w stosunku do piasku bazowego?
Piasek żywiczny ma surowe wymagania dotyczące piasku surowego. Aby zapewnić dobrą przepuszczalność i zminimalizować zużycie żywicy, piasek surowy musi charakteryzować się niską zawartością gliny i mikroproszku, a także odpowiednim rozkładem wielkości ziaren (często stosuje się piasek wieloziarnisty).
 Skontaktuj się z nami
 już teraz! Nasz zespół techniczny i inżynierowie mechanicy są gotowi zapewnić kompleksowe wsparcie dla Twojego projektu, od przeglądu wymagań, przez wycenę, po dostawę.
 Producent części precyzyjnych i łańcuchów przenośnikowych
 Wyślij e-mail, jeśli potrzebujesz pomocy
Profesjonalny producent precyzyjnych części metalowych i łańcuchów przenośnikowych
Szybkie linki
Odlewy niestandardowe
Łańcuchy przenośnikowe
Skontaktuj się z nami
E-mail:ma@matechin.com
Tel.: 0086 21 56076732
Telefon komórkowy: 0086 13818971637
Adres: 1. piętro, budynek 8, nr 868 Xinge Road, Xinqiao Town, dzielnica Songjiang, Szanghaj, Chiny
Aplikacja
O nas
Studia przypadków
Ratunek
Prawa autorskie © 2026 | Matech Industry Ltd.Mapa witryny